

Manuell screentryckning har många faror med bläckapplicering, detta innovativa system har blivit en livräddare!
Screentryck är för närvarande en av de vanligaste tryckteknikerna. När det gäller förpackningstryck är det en hjälpprocess som huvudsakligen används för ytbehandling av tryckta produkter, såsom att uppnå frosting, refraktion, ismönster och partiell glans på förpackningslådor för cigarettförpackningar och spritpåsar, vilket ger förpackningen konstnärliga effekter som tre-dimensionella, färgstarka, {mattade, gnistrande, {mattade, gnistrande,{2}}
Jämfört med offset-, gravyr- och flexotryckutrustningar har screentryckmaskiner en enklare struktur. Deras bläcktillförselmetod är mestadels manuell. På grund av den intermittenta karaktären av manuell färgning varierar färgen på tryckta produkter kraftigt, och när färgskillnader överstiger standardintervallet genereras defekta produkter; Manuell färgning kräver ofta avstängning, vilket leder till minskat utrustningsutnyttjande; För närvarande är de flesta screentrycksfärger UV-bläck, som är frätande. Under manuell färgning kan bläck lätt förorena huden och orsaka kemiska brännskador, vilket utgör säkerhetsrisker och andra problem. För att säkerställa produktkvalitet, förbättra utrustningsutnyttjandet och minska säkerhetsrisker, ville vi ersätta den traditionella manuella bläckbytesoperationen med ett automatiskt bläcktillförselsystem.
Orsaksanalys
Screentryckplåtar är siktar-som perforerade plåtar. Under tryckningen hälls först bläck på plåten, och under trycket från skrapan passerar bläcket genom näthålen för att överföras till substratet. Screentryck matt bläck har högre viskositet och större matta pulverpartiklar (vanligtvis 15~60μm). När nytt bläck sätts in i maskinen passerar små matta partiklar genom nätet först. När trycktiden ökar minskar det matta pulvret i bläcket på plattan, medan större matt pulver samlas på plattan, vilket gör att färgskiktets nyans på substratet blir ljusare. Färgskillnaden blev större och större. När färgskillnaden överstiger standardintervallet måste operatörerna stoppa maskinen för att byta bläck (samla upp det gamla bläcket från tryckplåten och ersätt det med nytt bläck). Den långa stilleståndstiden är den främsta orsaken till lågt utrustningsutnyttjande.
Lösning
01/ Problemlösning-
För att hitta effektiva lösningar måste du först förstå utrustningens funktionsprinciper. När du fyller på bläck manuellt med den helautomatiska screenskrivaren som visas i figur 1, lyft först härdningskniven och täckkniven och häll bläck på det tomma området nära mitten i änden av plåten; Sänk sedan ner skrapan och täckbladen, och bläcket är nu i det parallella området som bildas av skrapan och täckbladen.
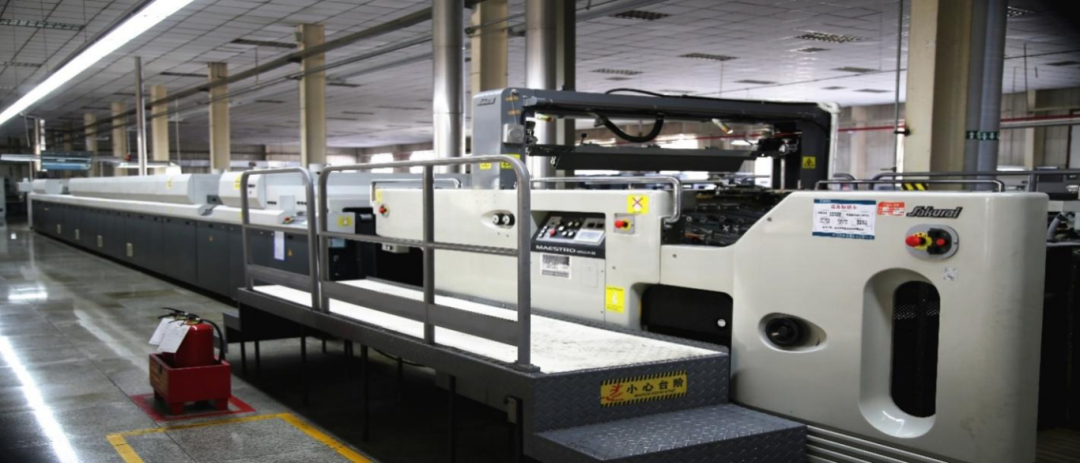 Figur 1 Helautomatisk screentryckmaskin
Under tryckning, när utrustningen är i drift, pressas färgvalsen ner till en höjd av 0,3–0,5 mm över tryckplåten (höjden kan justeras efter färgtäckningen). Tryckplåten rör sig bakåt, med plåtens bakkant som rör sig bort från skrapan och färgvalsen. Skrapan och färgvalsen förblir stationära för att slutföra färgningen, vid vilken punkt tryckcylindern har roterats 180 grader; när tryckcylindern griper tag i papperet och fortsätter att rotera, börjar tryckplåtens rörelseriktning att vändas och röra sig framåt, med bakkanten av plåten mot gummiskrapan och färgvalsen. Bläckvalsen lyfter, skrapan trycker ner och bläcket på tryckplåten överförs till substratet genom nätöppningarna i bildområdet från grepppunkten till bakkanten under skrapans tryck. Vid denna tidpunkt har tryckcylindern roterat 360 grader. Utrustningen fortsätter att köra och upprepar ovanstående åtgärder i en cykel, vilket gör att utskriften kan fortsätta. Den helautomatiska screentryckmaskinens tryckenhet och tryckplåt visas i figur 2.
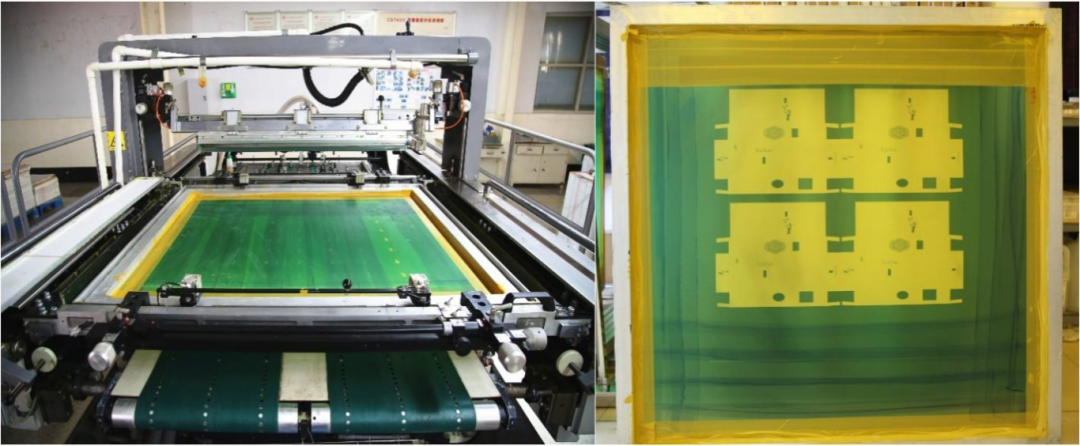 Bild 2 Utskriftsenhet och tryckplåt för den helautomatiska screentryckmaskinen
02/ Designkoncept
Det övergripande designkonceptet är att utnyttja tryckluftskällan till fullo nära den helautomatiska screentryckmaskinen (i allmänhet är operationerna för tryckplåtens klämning, skrapa och översvämningsstång på screentryckmaskinen pneumatiska, utrustade med en luftkompressor eller använder ett centraliserat lufttillförselsystem för att tillhandahålla tryckluft). Två pneumatiska membranpumpar eller explosionssäkra -elektriska bläckpumpar används som strömkällor. En membranpump är ansluten till bläcktillförselledningen installerad mellan skrapan och översvämningsstången, ansvarig för att tillföra nytt bläck; den andra membranpumpen är ansluten till bläckreturledningen installerad i båda ändarna av skrapans tvärbalk, ansvarig för att återvinna använt bläck. Genom skrapans nedåtgående rörelse och tryckplåtens fram- och återgående rörelse samlar bläckuppsamlingsanordningen vid den främre änden av rörledningen upp och pumpar tillbaka bläcket. De två membranpumparna arbetar tillsammans för att slutföra den fram- och återgående cykeln av ny bläcktillförsel och återvinning av använt bläck.
Särskilda åtgärder
01/ Installation av bläcktillförselledning
Bläckutloppet på matningsledningen installeras i mittläget mellan skrapan och översvämningsstången (mittpunkten på längden och mittpunkten av det parallella avståndet mellan de två). Tillförselledningens bläckinlopp placeras i bläckbehållaren och en membranpump är installerad på rörledningen mellan bläckutloppet och bläckinloppet för att tillhandahålla ström, som kontinuerligt drar bläck från behållaren och levererar det till tryckplåten.
För att korrekt tillföra bläck till mittområdet mellan skrapan och översvämningsstången och tillåta bläcket att flöda jämnt från mitten till båda sidor i kanalen som bildas mellan skrapan och översvämningsstången under tyngdkraften och den fram- och återgående rörelsen av skrapan och översvämningsstången, har vi designat bläcktillförselporten för att ha en platt munform 3 (Figur 3).
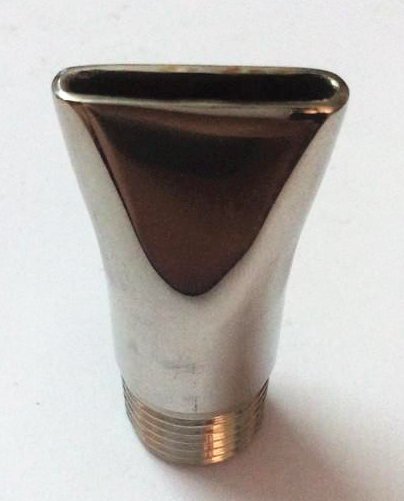
Figur 3 Platt-bläcktillförselport
02/ Installation av bläckreturledningen
Eftersom bläcket på tryckplåten strömmar från mitten till båda sidor inom passagen som bildas mellan schaberbladet och doseringsbladet under inverkan av tyngdkraften och den fram- och återgående rörelsen av schaberbladet och doseringsbladet, ackumuleras det gamla bläcket för det mesta nära plåtens sidoramar nära driftsidan och drivsidan (Figur 4). Därför designade vi bläckreturledningen med två bläckuppsamlingsportar, installerade i båda ändarna av schaberbladets tvärbalk (Figur 5). För att säkerställa effektiv bläckuppsamling lade vi också till trapetsformade bläckuppsamlingsskrapor i uppsamlingsportarna (Figur 6), och höjden på skraporna kan justeras så att de bara lätt vidrör tryckplåten när de trycks ned av schaberbladet, vilket säkerställer att bläcket samlas upp utan att skada plåten. Det nedåtgående trycket från schaberbladet i kombination med tryckplåtens fram- och återgående rörelse driver uppsamlingsskraporna att samla ihop och pumpa tillbaka bläcket.
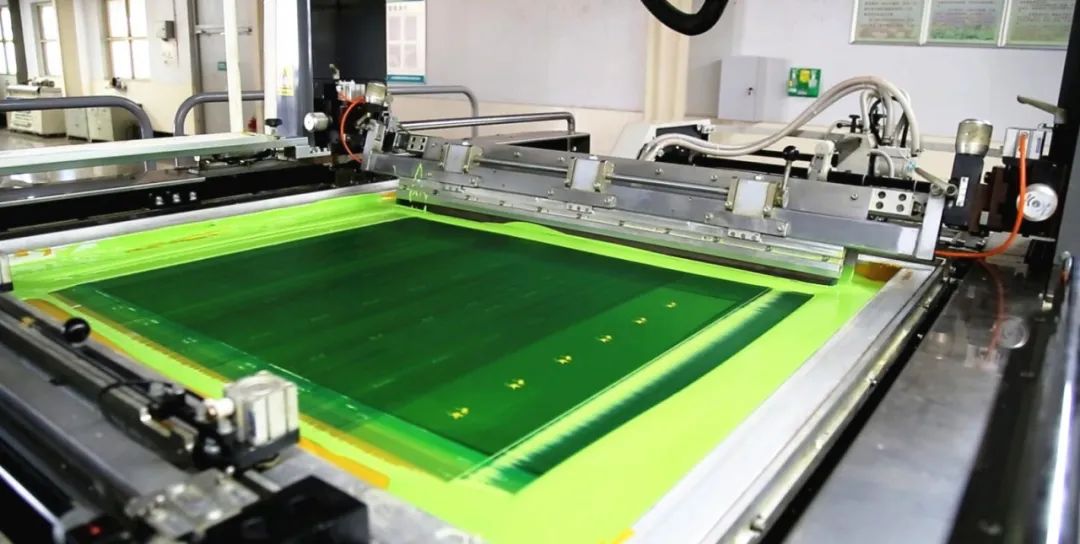
Figur 4 Plats för ansamling av gammalt bläck
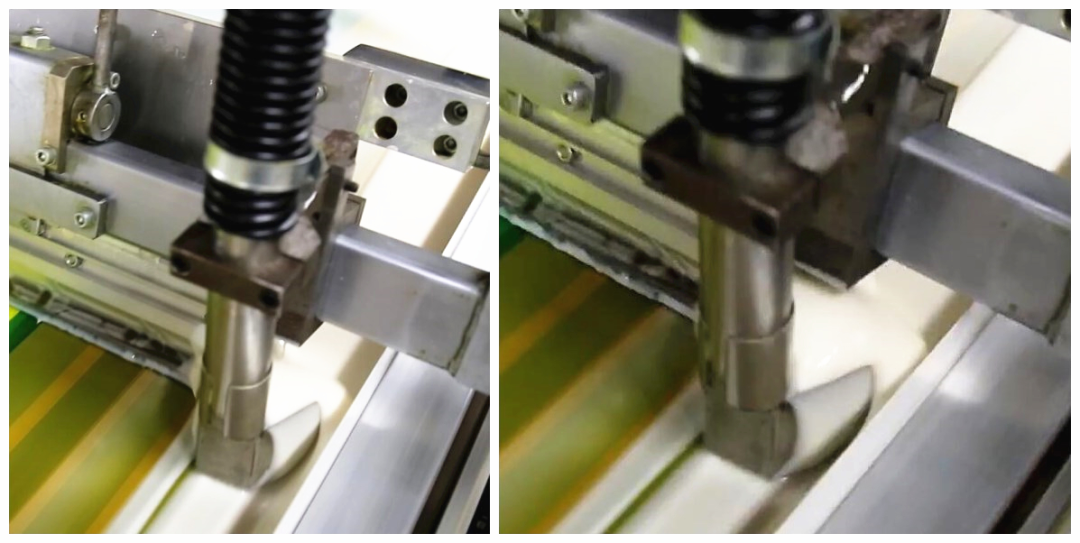
Figur 5 Installationsposition för bläckuppsamlingsporten och dess bläckskrapa på schaberbalken
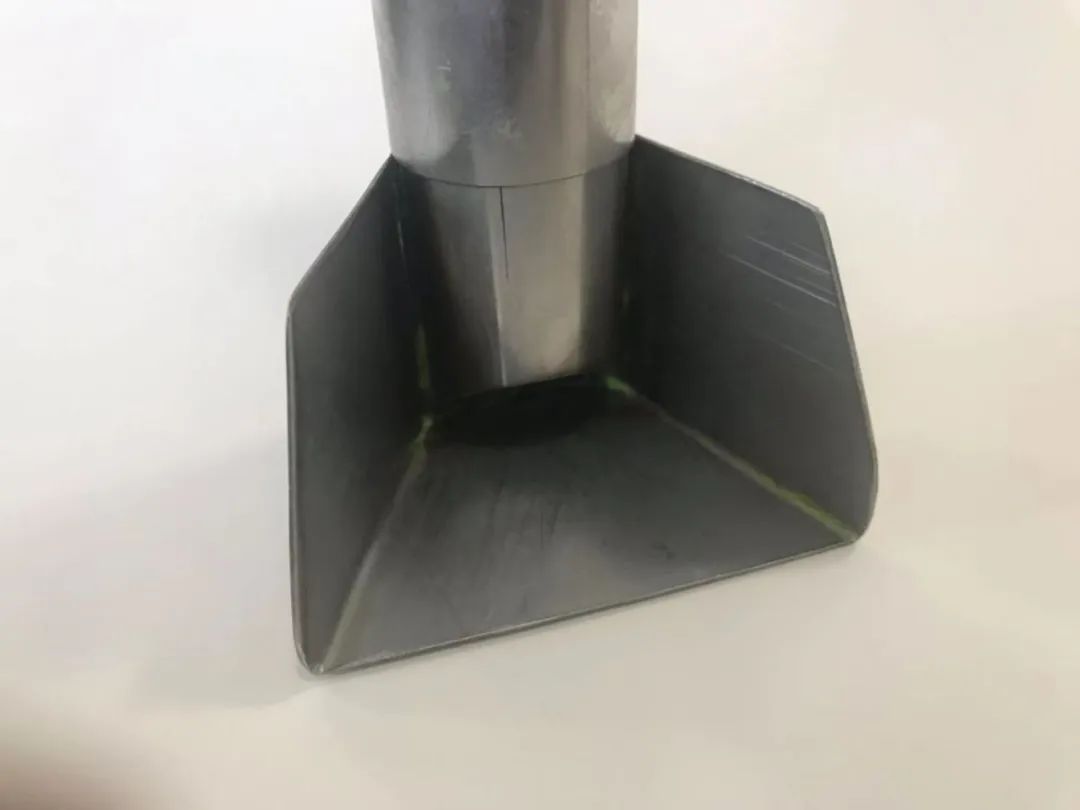
Figur 6 Bläckmottagningsport och dess trapetsformade bläckmottagande skrapa
03/ Installation av pneumatisk membranpump
Två pneumatiska membranpumpar (Figur 7) är installerade på bläcktillförsel- och bläckreturledningarna. De pneumatiska membranpumparna är utrustade med oberoende omkopplare och gasflödesreglerventiler. Genom omkopplarna och gasflödeskontrollventilerna kan start, stopp och flöde av bläcktillförsel och returoperationer kontrolleras oberoende av varandra.
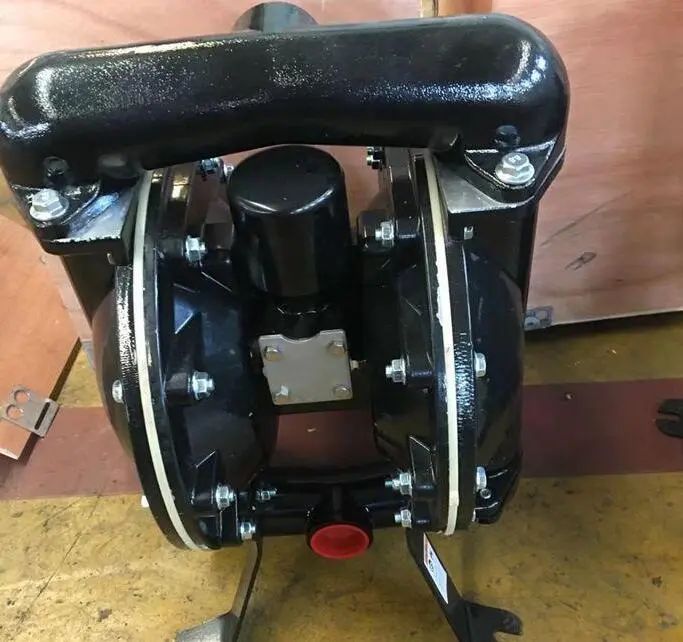
Figur 7 Pneumatisk membranpump
04/ Konfigurera bläckbehållaren
För att säkerställa att det gamla bläcket som pumpas tillbaka från maskinen kan återanvändas har vi konfigurerat en bläcklagringstank (Figur 8). Bläcklagringstanken är cylindrisk med lock, och en pneumatisk omrörare är installerad på locket. Den pneumatiska omröraren har en oberoende omkopplare och en hastighetskontrollventil, som gör att den kan starta, stoppa och justera hastigheten oberoende av varandra. Änden av bläcktillförselledningen är nedsänkt i bläcklagringstanken och membranpumpen ger kraften att kontinuerligt leverera bläck från lagringstanken till tryckplåten. Den pneumatiska omröraren som är installerad på bläcklagringstanken används för närvarande för att helt blanda gammalt och nytt bläck. Det gamla bläcket som pumpas tillbaka från maskinen läggs inte direkt till lagringstanken; det måste först-malas om med en kvarn och sedan tillsätts en viss andel bläckjusterande olja för att återställa dess utskriftslämplighet till kvaliteten på nytt bläck. Därefter tillsätts det till lagringstanken i ett visst förhållande och blandas noggrant med det nya bläcket med hjälp av den pneumatiska omröraren.
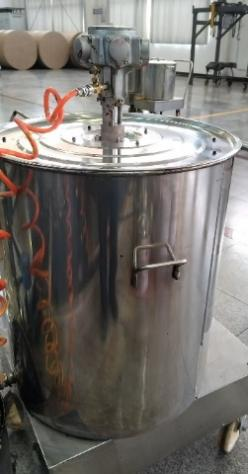
Figur 8 Bläcklagringstank med pneumatisk omrörare
05/ Installation av centraliserat styrsystem
För att underlätta driften, uppnå automatisering av ny bläcktillförsel och gammal bläckåtervinning, samt noggrannhet och kontinuitet i bläcktillförsel och återvinning, installerade vi dessutom ett centraliserat kontrollsystem, köpte en kontrollpekskärm (Figur 9), designade ett kontrollprogram och realiserade integrerad kontroll av olika åtgärder.
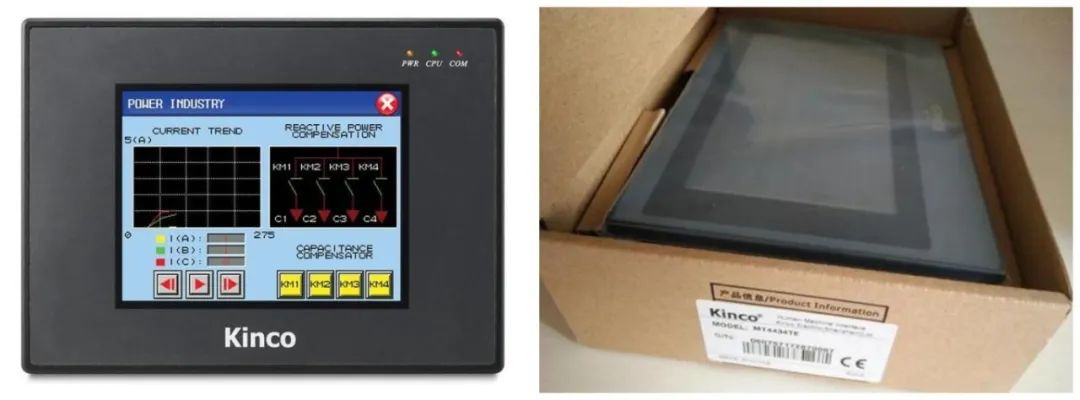 Figur 9 Fysiskt diagram över pekskärmen
Effektverifiering
Efter att installationsarbetet slutförts visade en period av driftstester att under normala driftshastigheter kontrollerades problemet med produktfärgskillnader som orsakades av intermittent bläcktillförsel effektivt. Dessutom, eftersom det automatiska cykliska bläcktillförselsystemet helt ersatte manuella bläckbytesoperationer, sparades stilleståndstiden och utrustningsutnyttjandet förbättrades, samtidigt som säkerhetsriskerna orsakade av kemiska brännskador från bläck också eliminerades.