

Analysera på djupet faktorerna bakom rullningen av cigarettpapper-och greppa dessa punkter är avgörande!
Cigarettinnerpapper är det förpackningspapper som används på insidan av mjuka eller hårda cigarettförpackningar, och det är en viktig typ av cigarettförpackningsmaterial. Som det första förpackningsskiktet för cigaretter är dess huvudsakliga funktioner att bevara doften, bibehålla fukt, blockera ljus och fungera som en barriär, samtidigt som den förstärker cigarettens estetiska tilltalande. Med den ständiga utvecklingen av tobaksindustrin har produktionsprocesserna för förpackningsmaterial ständigt ökat, sorten fortsätter att växa och kvaliteten fortsätter att förbättras. Innerfoderpapper kan klassificeras efter material i aluminiumfoliekompositfoder, direkt-bestruket foder, direkt-belagt transferfoder, sammansatt transferfoder och icke-aluminiumfoder; efter färg till guld, silver och vit liner; genom präglingsprocessen i normal liner och transfer liner; och i vikt i 52g/m², 57g/m², 62g/m², 80g/m² och 90g/m² liners.
Vid cigaretttillverkning påverkar löpbarheten hos linerpapperet direkt cigarettproduktens kvalitet och produktionseffektiviteten. Planhet och jämn matning är nyckelindikatorer för att mäta löpbarheten hos linerpapper. Hur man producerar platt linerpapper med stark maskinlämplighet har alltid varit målet för linerpapperstillverkare.
Analys av de faktorer som orsakar att linerpapper krullas
De grundläggande råvarorna för innerpapper är papper, aluminiumfolie, lim, bläck, direkt-bestruket aluminium eller laserdirekt-belagt aluminium. Det enklaste linerpapperet består av fyra delar: papper, lim, aluminiumfolie och bläck, som visas i figur 1.
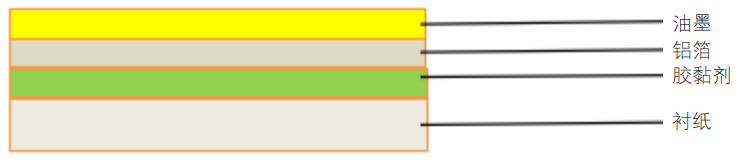 Figur 1 Schematisk översektion av innerpapper-
Huvudkomponenten i linerpapperet är ultra-fin träfiber. Under papperstillverkningsprocessen tillsätts fyllmedel och lim används för att binda samman fibrerna och fyllmedlen. Efter flera pressningsprocesser bildas det inre linerpapperet. Under pressningen finns små porer mellan träfibrerna, fyllmedlen och limmen, och dessa porer behåller en del fukt. När omgivningens temperatur och luftfuktighet förändras absorberar porerna och släpper ut fukt till luften. Normalt är fukthalten i linerpapper 5,0 %±1,5 %. Om fukthalten är för hög, skrynklas det inre linerpapperet när det rullas; om det är för lågt minskar papperets töjning, sprickmotståndet sjunker och det är benäget att gå sönder under användning.
Aluminiumfolie fungerar som ytskiktet på linerpapperet. Den är slät, har en viss metallduktilitet och metallisk lyster och en tjocklek på 0,006 mm. Det har utmärkt bläckvidhäftning och påverkas minimalt av omgivningens temperatur och luftfuktighet. Bläck är en hartsvätska dispergerad med färgat pulver, tillgänglig i vatten-lösliga och oljelösliga-typer, och är tryckt på aluminiumfolieytan för att förstärka linerpapprets visuella tilltalande.
Limmets huvudsakliga funktion är att binda samman linerpapper och aluminiumfolie. Lim delas in i vått kompositlim och torrt kompositlim. Våtkompositlim består huvudsakligen av akrylemulsion, medan torrt kompositlim huvudsakligen innehåller basharts, härdare, spädningsmedel och andra tillsatser. Bashartset använder vanligtvis polymerer som polyuretan, polyester eller akryl, som har god klibbighet och vidhäftning. Härdaren reagerar kemiskt med funktionella grupper i bashartset för att härda limmet till en film, vilket signifikant påverkar härdningshastigheten, omfattningen och styrkan av limmet. Spädningsmedlet justerar huvudsakligen viskositeten och förbättrar flödet, vilket förbättrar limmets penetration och vätning.
Bland komponenterna i linerpapper är lim, aluminiumfolie och bläck relativt stabila och mindre påverkade av miljön; själva papperet är mer påverkat och visar märkbara förändringar. Förändringar i pappersfuktigheten är den främsta orsaken till att innerpapperet krullar sig, följt av slitsspänningen.
01/ Ändringar i pappersfuktighet
Fibrerna, huvudkomponenten i papperet, är känsliga för förändringar i omgivningens luftfuktighet. Enskilda fibrer sväller när de absorberar fukt eller krymper när de tappar fukt, vilket orsakar förändringar i fiberform och följaktligen pappersdimensioner. För enskilda fibrer orsakar förändringar i luftfuktighet mindre än 1 % förändring i fiberlängd, men upp till 20 %–30 % i den radiella dimensionen.
När det inre linerpapperet absorberar fukt expanderar pappersytan medan aluminiumytan förblir relativt stabil. Baserat på bimetallremsprincipen böjs linerpapperet mot aluminiumsidan (se figur 2). När det inre linerpapperet släpper ut fukt drar pappersytan ihop sig och papperet böjs mot papperssidan (se figur 3). Fukt är den huvudsakliga faktorn som påverkar den tvärgående böjningen av innerpapper.
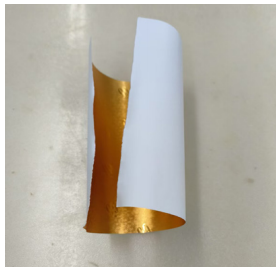
Figur 2 Sidoböjning av aluminiumyta
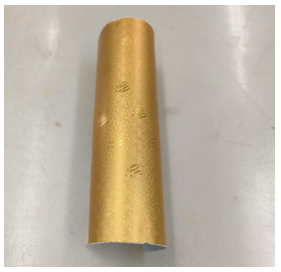
Figur 3 Pappersrullning i sidled
02/ Klyvspänning
Om slitsspänningen hos linerpapperet är för hög sträcker det sig som helhet, tappar spänningen, medan aluminiumfolien förblir oförändrad. Linerpapperet krymper, vilket gör att det inre linerpapperet krullas längs papperets längdriktning, som visas i figur 4.
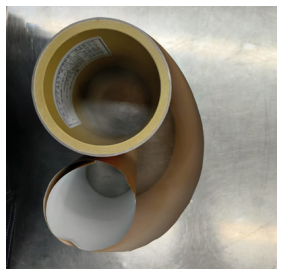
Figur 4 Längsgående pappersyta krullning av linerpapper
Åtgärder för att förhindra att linerpapper krullas
Curling av cigarettpapper är oundvikligt; det kan bara mildras, inte helt elimineras. Som någon som har varit involverad i tillverkning av linerpapper i över 30 år, skulle jag vilja dela med mig av fem sätt att förhindra att linerpapper krullas.
01/ Strikt kontroll av fukt
Under produktionen, testa fukthalten i foderpappret i förväg och kontrollera sedan strikt ugnstemperatur, maskinhastighet, limmängd och bläckapplicering enligt produktionsutrustningens prestanda och miljötemperatur och luftfuktighet. Upprätthåll en jämn-produktionshastighet och se till att den färdiga produktens fuktighet är 5 % ± 2 %. Detta kan effektivt kontrollera linerpapprets krullning. Denna metod är låg kostnad, men när omgivningens temperatur och luftfuktighet ändras är det svårt att upprätthålla konstant fukt.
02/ Öka ryggbeläggning
Lägg till en bakbeläggning under tillverkningen för att täta baksidan av produkten och förhindra fuktutbyte mellan produkten och miljön. Denna metod är relativt dyrare, men produktkvaliteten är stabil, fukten förändras inte nämnvärt på grund av lagringsförhållanden och produkten har god stabilitet och anpassningsförmåga på maskinen.
03/ Öka präglingsprocessen
Under produktdesign och utveckling, om inte annat specifikt anges, använd prägling när det är möjligt. Detta förändrar de fysiska egenskaperna hos fibrer i specifika områden och minskar produktens krympning. Präglingsmönster inkluderar vanligtvis vanligt nät, mesh med text eller mönster. Efter prägling komprimeras och förskjuts fibrerna inuti linerpapperet och bildar upphöjda områden som gallerväggar och försänkta områden som galler. De upphöjda delarna fungerar som förstärkningar, ökar styrkan och förhindrar curling. De fysiska egenskaperna förändras också; när trycket väl har tagits bort är det mindre sannolikt att komprimerade områden återgår till sitt ursprungliga tillstånd, så deformationen minskar kraftigt, formhållningen förbättras, krullningen minskar och produktanvändningen är stabil.
Prägling är låg-kostnad, håller produktens egenskaper stabila, påverkas mindre av omgivningens temperatur och luftfuktighet och används ofta. Över 95 % av linerpapper använder denna process.
04/ Minska slitspänningen
Under skärning läggs spänning på linerpappersrullen, vilket sträcker aluminiumfolien, bläcket, limmet och linerskikten samtidigt. Fodret sträcker sig, fibrerna förlängs och tunnas, tappar spänningen och krymper i längdriktningen och återgår till sitt ursprungliga tillstånd. Aluminiumfolien förlängs, förtunnas och på grund av sin formbarhet behåller den sitt sträckta tillstånd när spänningen är borta.
När linerpapper används på cigarettmaskiner skärs det vanligtvis var 125:e mm; varje snitt släpper effektivt spänningen, vilket gör att det inre linerskiktet krymper i längdriktningen medan folien förblir oförändrad, vilket leder till att linerpapperet buktar sig mot papperssidan. Därför kan en minskning av slitsspänningen effektivt kontrollera linerpapprets krullning.
05/ Använd förseglad förpackning
Använd förseglade påsar för förpackning så papperet kan användas omedelbart. Om den inte kan användas direkt, håll den förseglad för att förkorta exponeringen för luft och minska fuktutbytet med omgivningen, vilket minskar risken för curling. Denna metod är låg-kostnad, men produktionsprocessen måste kontrolleras strikt för att säkerställa att papperet är platt och inte krullat innan det packas.