

Vidhäftande material går sönder under avfallsutsläpp? Dessa skäl bör inte ignoreras!
Det är relativt vanligt att avfallskanten av självhäftande material går sönder under-stansning. När ett avbrott inträffar måste operatörerna stoppa maskinen för att omorganisera avfallskanten, vilket i sin tur leder till minskad produktionseffektivitet och ökat råvaruspill. Så, vad är orsakerna till att avfallskanter går sönder vid självhäftande-skärning av material, och hur ska man hantera det?
01 Låg draghållfasthet hos själva materialet orsakar avfallskantbrott
Vissa material, som bestruket papper (även känt som glansigt bestruket papper), har kortare pappersfibrer och är relativt ömtåliga. Under processen för borttagning av stansavfall är avfallskantens draghållfasthet lägre än spänningen som utrustningen utsätter, vilket gör den lätt att bryta.
I sådana fall är det nödvändigt att minimera utrustningens avfallsavlägsnande spänning så mycket som möjligt. Om utrustningens avfallsavlägsnande spänning redan har ställts in på den lägsta nivån men problemet kvarstår, bör avfallskanten utformas bredare under det preliminära processdesignstadiet för att säkerställa att avfallskanten inte går sönder ofta under skärning.-
02 Orimlig processdesign / alltför smal avfallskant som orsakar brott
Många etiketter som används för utskrift av variabel information på marknaden har lätta-prickade linjer. Vissa företag som bearbetar självhäftande etiketter måste, på grund av utrustningsbegränsningar, placera det prickade snittet och kantsnittet på samma stans-skärstation. På grund av kostnads- och prishänsyn är dessutom avfallskanten mycket smal, vanligtvis endast 1 mm bred. Denna stansprocess kräver mycket av etikettmaterialet, och ett litet misstag kan lätt orsaka att avfallskanten går sönder, vilket påverkar produktionseffektiviteten.
Det föreslås att företag som bearbetar självhäftande etiketter, när det är möjligt, separerar de lätta-rivprickade linjerna och etikettkanterna under stansning-. Detta minskar inte bara frekvensen av att avfallskanten går sönder utan kan också öka skärhastigheten avsevärt-. För företag som inte kan göra detta kan detta problem lösas genom att justera andelen av det prickade snittet eller ta bort den del av det prickade snittet som sträcker sig utanför etikettens kant.
03 Råmaterialdefekter som orsakar avfallskantbrott
Avbrott i det självhäftande materialet-kan också lätt orsaka att avfallskanten går sönder. Detta problem är relativt lätt att identifiera och kommer inte att utvecklas här. Observera dock att vissa självhäftande-material har mycket små kantdefekter som inte är lätt synliga och som kräver noggrann inspektion för att upptäcka. När sådana problem uppstår räcker det att ta bort det defekta materialet innan stansning-.
04 Överdriven limflytande eller för mycket limbeläggning som orsakar att avfallskanten går sönder
Mängden självhäftande beläggning på självhäftande-material påverkar avsevärt deras stans-prestanda. I allmänhet, på stans-skärutrustning, kasseras inte självhäftande material omedelbart efter stans-; de måste fortsätta att transporteras framåt en viss sträcka innan de når avfallsstationen. Om limmet appliceras för tjockt, under överföringen från stans-skärningsstationen till avfallsborttagningsstationen, kan limmet rinna tillbaka, vilket gör att tidigare skuren självhäftande yta klibbar ihop. Detta resulterar i att avfallskanten går sönder när den dras på grund av vidhäftning.
I allmänhet bör beläggningsmängden för vatten-baserade akryllim vara mellan 18–22 g/m², medan smältlim bör vara mellan 15–18 g/m². Att överskrida dessa intervall ökar avsevärt sannolikheten för att avfallskanten går sönder. Även om limbeläggningen inte är överdriven, kan lim med hög flytbarhet lätt orsaka spillvidhäftning och efterföljande kantbrott.
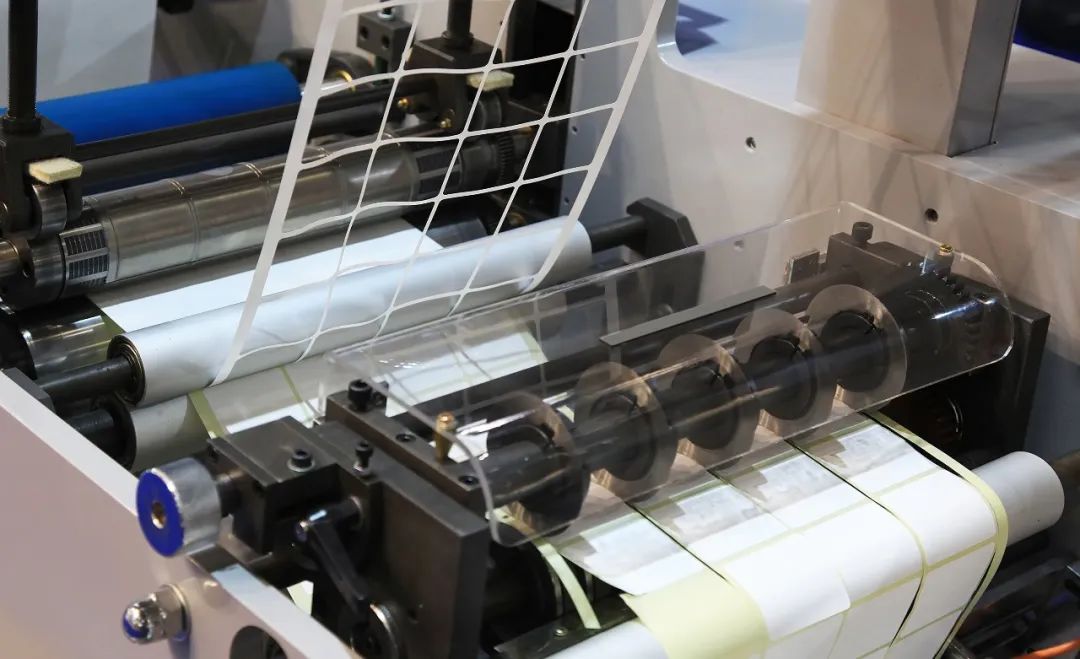
När man stöter på sådana problem kan man först observera om det finns ett relativt allvarligt strängningsfenomen mellan avfallskanten och etiketten. Om strängningen är relativt kraftig indikerar det att limmängden är stor eller att dess flytbarhet är stark. Detta problem kan lösas genom att applicera lite silikonoljetillsats på formen eller genom att värma med en elektrisk värmestav. Silikonoljetillsats kan effektivt bromsa tillbakaflödet av limmet, medan uppvärmning av det självhäftande materialet snabbt kan mjuka upp limmet och därigenom minska graden av strängning.
05 Verktygsdefekter som leder till att avfallskanten går sönder
Defekta verktyg kan också lätt orsaka att avfallskanten går sönder. Till exempel kan små skåror på bladkanten förhindra att det självhäftande ytmaterialet skärs igenom helt. Den oskurna delen upplever mer koncentrerad stress jämfört med andra delar, vilket gör den mer benägen att gå sönder. Detta fenomen är relativt lätt att fastställa eftersom platsen för avbrottet är fast. I sådana fall bör den skadade stansen först repareras innan den används för stans-.