

Vad ska man göra om registreringen är felaktig? Var uppmärksam på att undvika dessa två punkter!
Felregistrering är ett av de vanligaste felen i djuptrycksprocessen, särskilt vid tryckning av produkter med höga krav på registreringsnoggrannhet på fler-höghastighetsdjuptryckspressar-. Felregistreringsproblemet blir särskilt påtagligt och är en av nyckelfaktorerna som påverkar produktkvalitet och avkastning.
Det finns olika faktorer som orsakar felregistrering, till exempel väsentliga faktorer; utrustningsfaktorer, såsom fel i banstyrningssystemet eller spänningskontrollsystemet, registreringssignalfel eller registreringsdrivstyrkortsfel, skador på lager på rullar i pappersbanan såsom matningsrullar, tryckvalsar, styrrullar eller kylrullar, fel i plåtdrivmotorn, eller kraftigt slitage på drivhjul; felaktig användning, såsom felaktiga parameterinställningar eller otillräckliga utrustningsjusteringar.
Författaren tar nu ett exempel på ett felregistreringsproblem som uppstått under företagets tidigare produktionsprocess för att analysera varje nyckelfaktor som orsakar felregistrering, eliminera många störande faktorer, identifiera grundorsaken och helt lösa problemet.
Beskrivning av kvalitetsproblemet
Tidigare, när vi tryckte en viss vit cigaretthylsa av kartong på en rulle-matad djuptryckspress med flera-färgade färger, fann vi att två basfärger visade enkel-sidigt tryck, det vill säga intermittent felregistrering på operatörssidan, som visas i figur 1. Följaktligen, när de två basfärgerna var skiftade över de två basfärgerna, var de små basfärgerna överst visade spöken. Det här problemet upptäcktes under omstarten och registreringsprocessen efter en produktbyte. Även efter att plattorna var korrekt registrerade (två basfärger korrekt inriktade), visade provtagning återigen betydande registreringsfel mellan de två basfärgerna (registreringslinjerna för de två basfärgerna ändrades kontinuerligt).
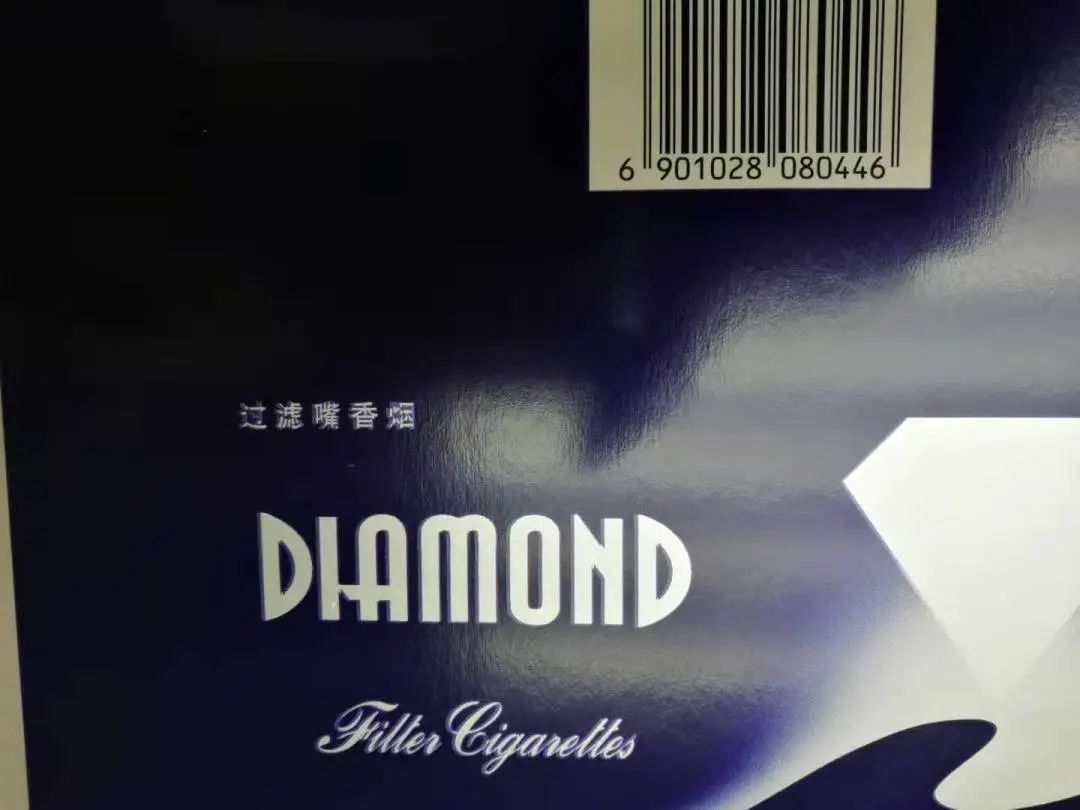 Figur 1 "Filtercigaretter" och "Filatercigaretter" är inte övertryckta
Orsaksanalys och felsökning
För att underlätta för dig att förstå de olika åtgärder som vidtagits i felsökningsprocessen kommer jag kortfattat att presentera produktens tryckprocess: djuptryck 7-färgstryck (varav det finns ett övergångsnät i mitten av två blå bakgrundsfärger) skärning av stort ark → varmprägling 2 omgångar + prägling → kall överföring (motsvarande överföringspositionen för den blå bakgrundsfärgen) → stansformning, tryckmaterialet är 225 g/m2 vit kartong, varav djuptrycksprocessen slutförs på djuptrycksmaskinen med 9 färger, och de två blå bakgrundsfärgerna upptar två intilliggande enheter.
Det finns många orsaker till felaktig djuptrycksövertryck, men kvalitetsproblemet upptäcks i processen att starta maskinen efter att produkten har bytts ut, och det finns inget övertrycksproblem i den tryckta produkten innan beställningsändringen, teoretiskt sett bör utrustningsproblemet (inklusive registreringssystemet) uteslutas, så vi misstänker först förändringselementen när produkten ändras. Ändringselementen vid byte av produkter inkluderar papper, bläck, tryckplåt och präglingsgummivals, och de andra 3 av de 4 ändringselementen har en direkt inverkan på övertryck förutom bläck. Därför felsöker vi först från tre aspekter: papper, tryckplåt och tryckgummivals.
01 Pappersproblem
Den instabila spänningen hos pappersrullen överstiger utrustningens justeringsgräns och rullen är inte rund eller spänningen är instabil på grund av faktorer som kollision och fall under hanteringsprocessen, vilket kan leda till felaktig övertryckning. Så vi gjorde först en provtryckning av rullen, skar av pappersrullen som skulle skrivas ut och ersatte den med en annan rulle, det fanns fortfarande en intermittent övertrycksfel och sedan bytte vi ut olika papperskvaliteter för verifiering, och det fanns fortfarande en intermittent övertrycksfel, och då var pappersfaktorn utesluten.
02 Problem med tryckplåt
Eftersom plåtaxelhuvudet med axelplåt som används är sammansvetsat med plåtcylindern, har det förekommit enstaka kvalitetsproblem orsakade av öppningssvetsning av plåtaxelhuvudet tidigare, så vi kontrollerar först om det finns ett axelhuvud öppet svetsbrottsfenomen på de två blå tryckplåtarna. Vi använder metoden att låta plåten gå på tomgång med hög hastighet för att observera plåtens utlopp och lyssna på ljudet av plåtrotation, vilket eliminerar problemet med svetsbrott i plåtaxelhuvudets öppning.
Även om tryckplåtens diametertolerans, rakhetstolerans, radiell utloppstolerans, dynamisk balanstolerans, excentricitet och andra indikatorer för tryckplåten också har en större inverkan på övertrycket, eftersom djuptryckstryckplåten är outsourcad, uppfyller de tekniska indikatorerna i kvalitetsinspektionsrapporten från den outsourcande parten kvalitetskraven, och de två färgplåtarna som används i batchproduktionen, och de två färgplåtarna som används i batchproduktionen,{0} och det finns inga problem med felaktig övertryckning i den tidigare batchtryckprocessen, så tryckplåtsproblemet är uteslutet.
03 Problem med den självhäftande präglingsvalsen
Efter att ha eliminerat pappers- och plåtfaktorerna fokuserade vi på de två präglingsgummirullarna, kontrollerade först om de präglingsgummirullager var skadade, och efter att ha bekräftat att de självhäftande rullageren inte var några problem, tog vi isär de två präglingslimrullarna, mätte dem noggrant med bromsok och visare att de två indikatorerna hade olika diameter och visade att de två indikatorerna hade olika diameter och att de hade olika indikatorer vid valsen. höger ändar, och diametrarna för de vänstra och högra ändarna var 0,5 mm respektive 0,6 mm.
Efter att ha hittat problemet är vi redo att byta ut två extra präglingsgummivalsar, och efter testning upptäckte vi att det finns ett visst fel i diametern på båda ändarna av reservtryckgummivalsen, så vi valde två gummirullar med ett litet fel, och förskjutna storleken på de två gummirullarna, ett litet huvud av gummivalsen är på arbetsytan, och det lilla huvudet på maskinen är sedan på den andra ytan, och sedan vändes det lilla huvudet på maskinens yta till växellådan. skriva ut, och problemet med felaktig övertryck elimineras.
Efter att problemet lösts, -analyserade vi och undersökte på nytt och fann att det var två huvudfaktorer som orsakade problemet med felaktig övertryckning: för det första var det ett stort fel i diametern på tryckvalsens båda ändar; För det andra installeras de små huvudena på de två präglade gummirullarna på samma sida när gummirullarna installeras, vilket resulterar i kumulativa fel.
Enligt sunt förnuft har felet hos en gummivals liten inverkan på noggrannheten av övertryck, men om det lilla huvudet på de två gummirullarna installeras på samma sida när gummivalsen installeras, överlagras felet hos de två enheterna, vilket resulterar i en kontinuerlig ackumulering av fel. Det maximala felet kan hittas vara: (0.5+0.6)×3.14=3.454mm.
Efter att ha hittat grundorsaken till problemet ställde vi motsvarande tekniska krav för att byta gummivalsen, ett är att mäta diameterfelet i båda ändarna innan gummivalsen byts ut, och felet överstiger 0,5 mm är förbjudet att användas på maskinen, och gummivalsen behöver slipas om och det stora och lilla huvudet är markerat; det andra är att undvika att storleken på gummivalsen för de två intilliggande enheterna är vända mot samma sida. Genom ovanstående åtgärder elimineras i princip problemet med felaktig övertryck orsakad av de olika diametrarna hos gummivalsens två ändar.