

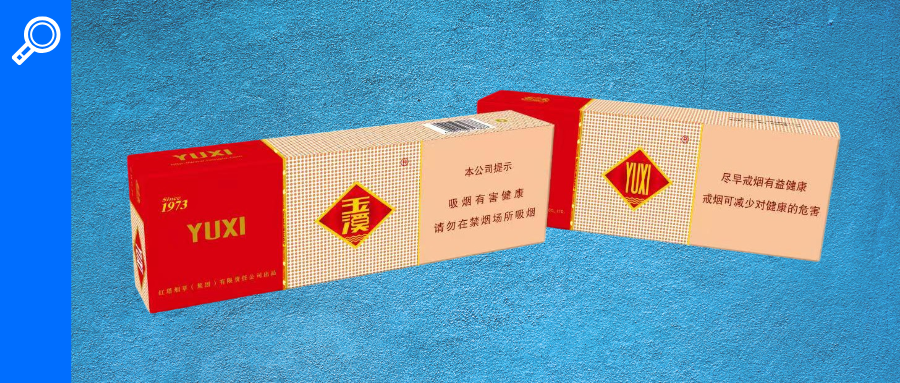
"Produktionseffektiviteten för "Yuxi (Hard)" cigarettpaketsfoliestämpling har skjutit i höjden, och dessa hemligheter är gömda bakom det!
Foliestämpling används i stor utsträckning inom förpackningstryckindustrin, men dess tillämpning är ännu högre i vissa speciella tryckområden, särskilt i cigarettförpackningar. Positionell foliestämplingsteknik har utvecklats från traditionella icke-likvidistanta stämplingstekniker. Den använder skanning av markörpositionering och stegaxelkontroll för att ställa in hoppavståndet, vilket gör att elektro-aluminiummönstren kan justeras exakt med stämplingsplattan, så att holografisk elektro-aluminium fullbordar positionsstämpling under värme och tryck.
Positionen för den holografiska positionsstämplingsfoliens markör måste beräknas baserat på flera faktorer såsom layouten på den utskrivna biten, antalet utskjutningar och antalet stämplingspunkter. Detta säkerställer konsekvent stegavstånd och uppfyller stämplingskraven perfekt."
Generellt sett kräver den platta-till-platta fler-punkten en--position varmstämplingsprocessen att stämplingspunkterna är jämnt fördelade. Om avståndet inte är jämnt, kan det placerade stämplingsmönstret inte justeras korrekt eller det kan leda till extra förbrukning av elektropläterad aluminium. Vanligtvis löses detta genom att lägga till fler stämplingspass, dela stämplingen i två eller flera steg, men detta ökar oundvikligen produktionssteg och kostnader, vilket sänker den totala produktionseffektiviteten.
För att öka effektiviteten vid stämpling använder tryckerier ofta en simultan stämpling med flera-layouter för varmstämpling på specifika platser på cigarettförpackningar. Detta innebär att samma mönster stämplas på flera paket samtidigt, vanligen kallat "multi-layoutstämpling." Uppsättningen av fyra-layoutremsor visas i figur 1. Fler-layoutstämpling kan förbättra effektiviteten avsevärt så länge mönsterstorleken och avstånden är konsekventa, och den håller stämpeljusteringen stabil. Med nuvarande teknik måste fler-layoutstämplingar också anpassa de anti-förfalskade elektropläterade mönstren med de tryckta mönstren på förpackningspapperet, vanligtvis genom optisk märkesdetektering.
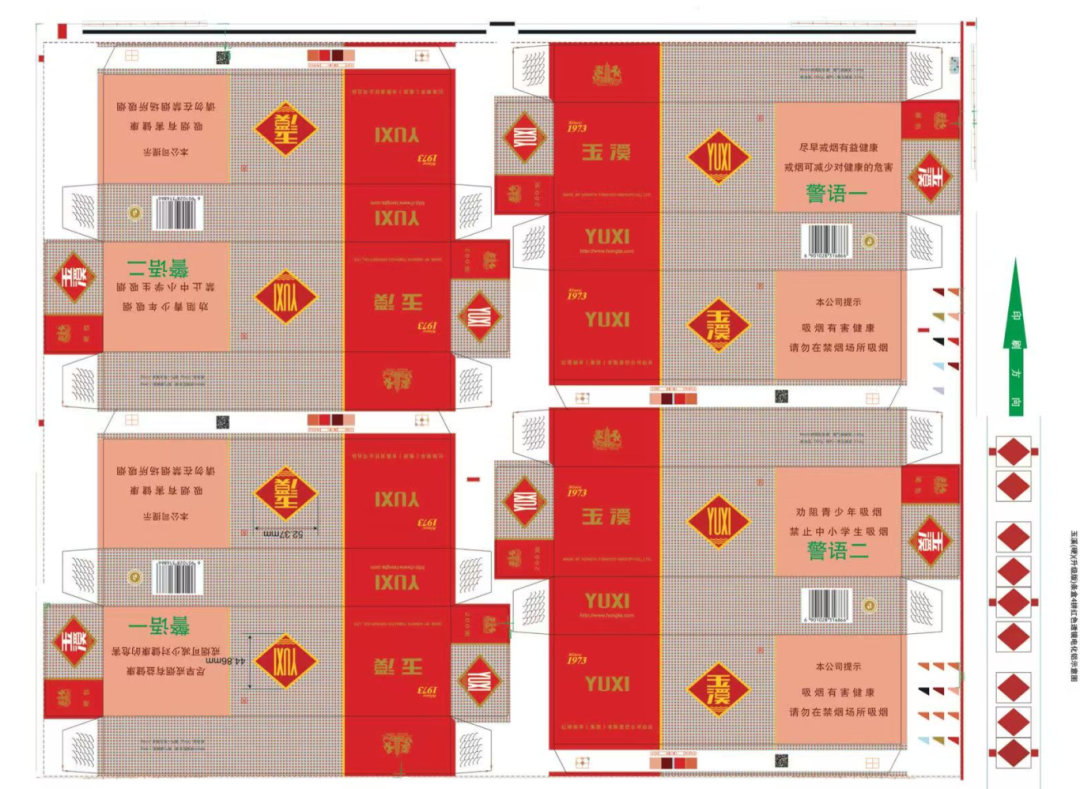 Figur 1 Fyra-Utskriftslayout för boxremsor
Analys av registreringsproblem vid varmstämpling
När du utför multi-uppregistrering varmstämpling för cigarettremsor förpackningar, anta att vi måste stämpla samma logotyp på både fram- och baksidan av varje kartong. För en N-up stämplingsinstallation krävs 2N anti-förfalskade aluminiumfolieetiketter. Om avståndet mellan varje etikett på samma eller intilliggande lådor är konsekvent och avståndet på aluminiumfolien är inställt som ett fast värde, kan sekventiell stämpling uppnå kontinuerlig inriktning. I den faktiska produktionen är dock avståndet mellan de två etiketterna på samma låda konsekvent, men på grund av avskurna linjer mellan intilliggande lådor är avståndet mellan den andra etiketten på låda 1 och den första etiketten på låda 2 större än avståndet mellan två etiketter på en enda låda. Med andra ord är avståndet mellan 2N-etiketterna som stämplas samtidigt inkonsekvent. Om avståndet på aluminiumfolien fortfarande är inställt som ett fast värde, kommer det att bli problem med att anpassa de efterföljande stämplade etikettmönstren.
Det traditionella tillvägagångssättet "en etikett motsvarar ett registreringsmärke" kräver extra steg för att skapa märken, vilket ökar produktionskostnaderna. Denna metod kräver också att man kontrollerar ett specifikt fast märke varje gång registrering görs, vilket ökar användningskostnaderna. Dessutom kan dessa registreringsmetoder endast upptäcka justering efter stämpling, vilket innebär att de stämplade positionerna skannas för avvikelse, och justeringar görs endast om avvikelsen är för stor, vilket leder till betydande fördröjning. Även om arrangemanget av folieetiketterna exakt matchar positionerna och avståndet på substratet gör inriktningen lättare under stämpling, komplicerar detta folieproduktionen avsevärt; det stora avståndet mellan antiförfalskningsetiketter slöser med aluminiumfolie och det ökade stegavståndet under stämplingstester både processstabilitet och utrustningens livslängd.
För att lösa dessa problem och möta det speciella kravet att stämpla mönster som inte är-lika fördelade på en gång under stämpling med flera-uppåt, är det nödvändigt att göra målinriktade tekniska förbättringar av arrangemanget, avståndet och registreringsmärkena för anti-förfalskade etiketter på folien, så att flera icke-stämplade mönster i samma position kan stå på samma avstånd. Baserat på detta utarbetades en teknisk lösning som möjliggör stämpling av en enda-position för flera icke-likavståndsmönster.
Bestäm antalet uppstämplingar och positionen och avståndet mellan märken på substratet
Baserat på den longitudinella längden av en enkel enhet, bestäm antalet longitudinella enheter per stämpling på en flatbäddspress, dvs dividera längden på tryckplåten på flatbäddspressen med den longitudinella längden av en enda enhet. Resultatet ger antalet longitudinella enheter per stämpling, vilket är den så-mängden "multi-uppstämpling".
Använd det vertikala avståndet mellan stämplade-enhetsetiketter och mät avståndet mellan varje etiketts geometriska mittlinje. Varje enhet innehåller två eller flera stämplade etiketter. Avståndet mellan etiketterna inom en enhet är markerat som L1, och avståndet mellan den sista etiketten på enhet 1 och den första etiketten på enhet 2 i intilliggande enheter är markerat som L2. På grund av stansområdena- mellan intilliggande enheter är L2 större än L1 och förblir konstant.
Installationen av aluminiumfolien följer dessa tre steg:
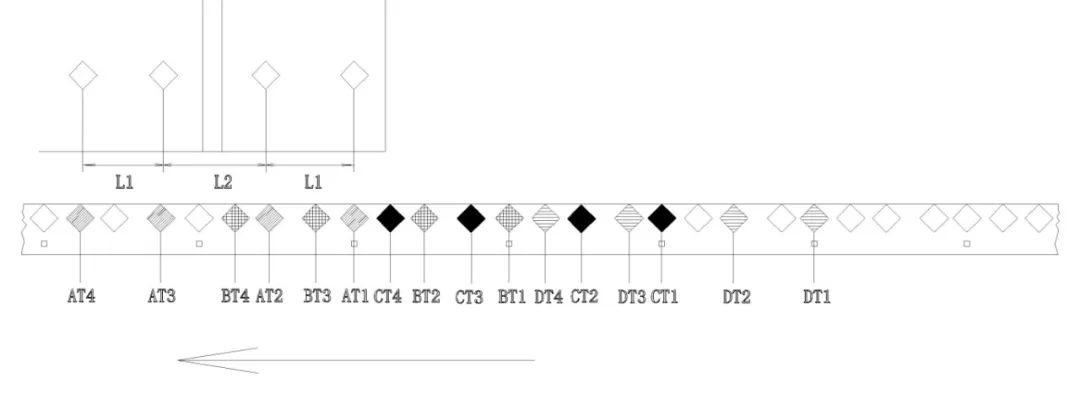
(1) Figur 2 visar en schematisk vy av aluminiumfolielayouten; Figur 3 visar separeringen av etiketterna på en enkel-sidig låda och aluminiumfolien; Figur 4 visar överlagringen av stämplingsmönstret med fyra-uppförpackningar med anti-etiketterna på folien.
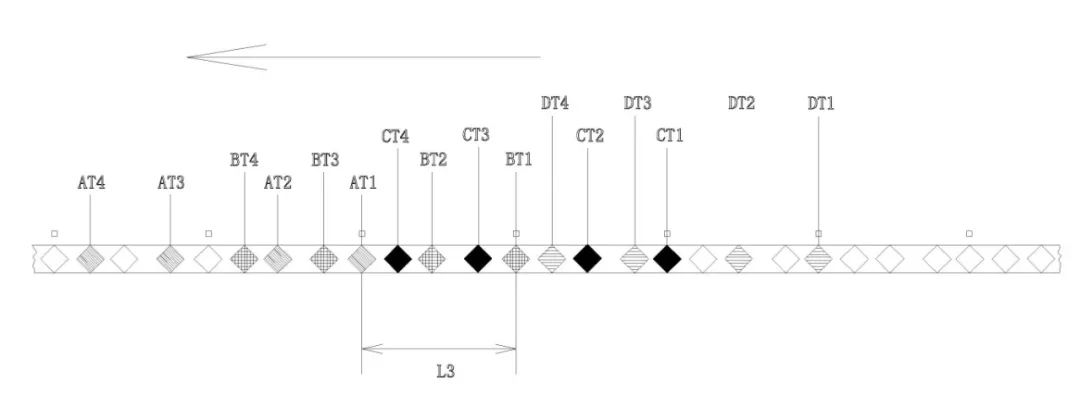
Figur 2 Schematiskt diagram över distributionsstrukturen för elektrolytiskt aluminium
Figur 3 Diagram som visar separationen av den enkla-remsalådan och etiketten mot-förfalskning på den anodiserade aluminiumfilmen
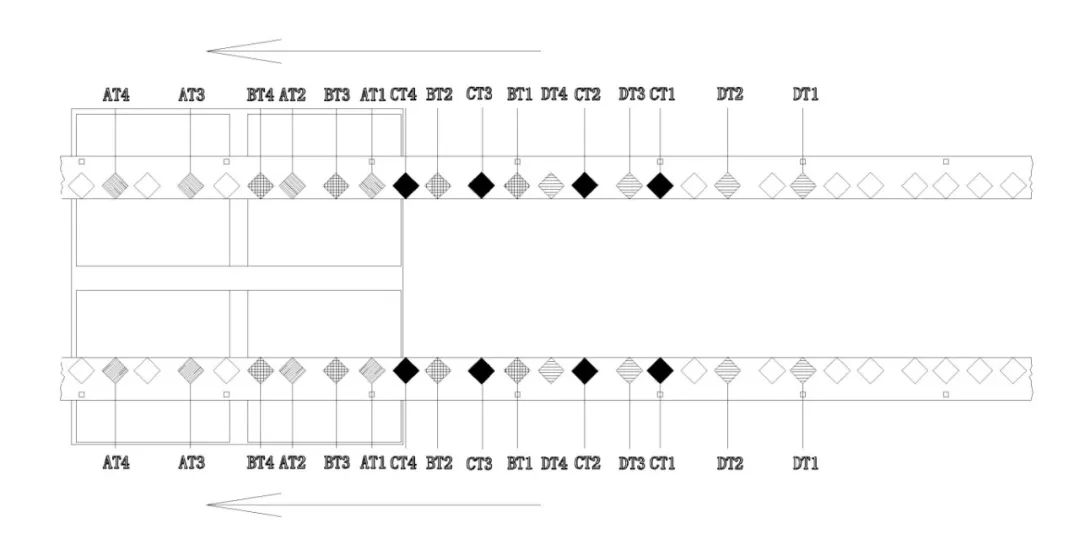 Figur 4 Schematiskt diagram över inriktningen mellan fyra-uppstämplingsmönster och metalliserade aluminiumetiketter
(2) På det första substratarket, märk det första stämplingsmärket som AT1, det andra som AT2, och så vidare, upp till det N:te stämplingsmärket, märkt ATN. På det andra substratarket, märk det första stämplingsmärket som BT1, det andra som BT2, och så vidare, upp till BTN. Följ detta mönster, på det tredje substratarket, märk det första stämplingsmärket som CT1, det andra som CT2 och upp till CTN; på det fjärde substratarket, märk det första som DT1, det andra som DT2 och upp till DTN, upprepa på detta sätt.
(3) Den specifika positioneringen är följande: bestäm först den första positioneringsmarkören som ska skannas på den metalliserade aluminiumfilmen för stämpling, och ställ in stämplingsmärket AT1 mot -förfalskning på motsvarande plats. Ställ sedan in AT2 vid intervall L1, AT3 vid intervall L2 och AT4 vid intervall L1. Den första stämplingen baserad på den första positioneringsmarkören kan slutföra stämplingen på jämnt{10}}underlagsark. Följ samma mönster som användes för att sätta märken mot-förfalskning under den första stämplingen, fortsätt att ställa in den andra stämplingen mot-förfalskningsmarkörerna BT1, BT2, BT3, BT4 och så vidare.
Under arbetet skannar den första stämplingen den första positioneringsmarkören, och enligt det inställda fasta avståndet, stämplar AT1, AT2 upp till ATN och 2N anti-förfalskningsmärken på de första och andra substratarken. Sedan rör sig den metalliserade aluminiumfilmen framåt en specifik sträcka L3, vilket för den andra positioneringsmarkören till positionen för den "första positioneringsmarkören", dvs startpunkten för stämpeln. Efter samma fasta avstånd stämplas de efterföljande anti-märkena mot förfalskning på de tredje och fjärde substratarken. Denna process möjliggör enhetlig, kontinuerlig överhoppning och stämpling.
En-gångsstämpling av fler-icke-enhetliga mönster
Design och tillverkning av positioneringsstämpelfolien
På varje underlagsark ställer du in avståndet mellan det första och andra stämplingsmärket på den första enheten till L1=135.9 mm och avståndet mellan det andra stämplingsmärket för den första enheten och det första stämplingsmärket för den andra enheten till L2=159 mm. Bekräfta att layouten är en 'fyra-stämpling.'
Såsom visas i figurerna 2, 3 och 4 kan den första stämplingen baserad på avsökning av den första positioneringsmarkören fullborda stämplingen på två ark i vertikal riktning, som täcker alla fyra substratarken. Den andra stämplingen skannar den andra positioneringsmarkören, placerad L3=240 mm bort från den första positioneringsmarkören. Under denna process säkerställer den enhetliga och stabila överhoppningen och stämplingen att, förutom det första, tredje och femte anti-märket som missas i början, alla efterföljande märken stämplas med lämpliga intervall. Detta minskar avfall av metalliserad aluminiumfilm avsevärt. En schematisk bild av det metalliserade aluminiumet visas i figur 5.
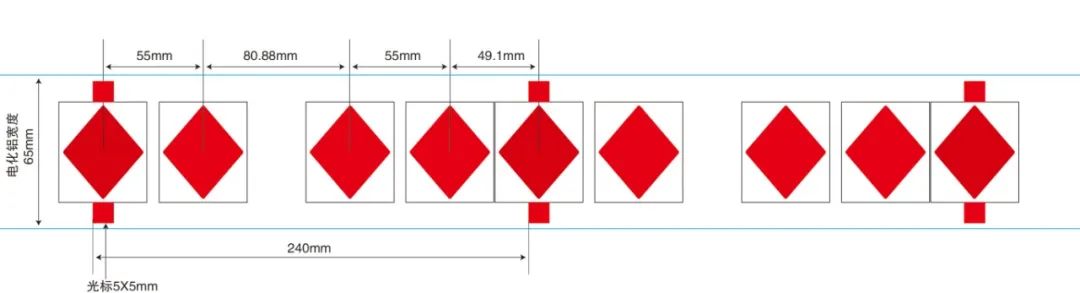 Figur 5: Schematisk beskrivning av "Yuxi (Hard)" uppgraderad stripbox 4-delad röd lins aluminiumstämpelversion
Applikationsexempel
Som visas i figurerna 2, 3 och 4, med den uppgraderade "Yuxi (Hard)" 4- remsalådan som ett exempel, är en enkel förpackad remsalåda rektangulär och blir, efter vikning, en rektangulär kubformad låda. Under produktionen är det nödvändigt att stämpla laserbekämpnings{10}}förfalskningsmärken AT1 och AT2 på de främre och bakre logotyperna på den vikta kartongen. Det vill säga, stämplingen görs på det platta rektangulära pappersarket innan vikning. Motsvarande vanliga aluminiumfolie har anti-förfalskningsmärken anordnade på lika avstånd. Om avståndet mellan dessa två stämplingspositioner på lådan är fixerat, kan flera anti-förfalskningsmärken anordnas på lika avstånd på folien inom detta fasta avstånd, så att varje märke på folien kan stämplas exakt på lådans positioner under stämplingen. Detta möjliggör höghastighetsstämpling samtidigt som aluminiumfolieavfallet minimeras.
Men på grund av produktionskrav trycks den här förpackningslådan på rullad kartong med djuptryck och skärs sedan till ark för platt stämpling, prägling och stansning.- Därför behöver layouten reserverade ytor för skärning, vilket gör avståndet L2 mellan intilliggande anti-förfalskningsmärken AT1 och AT2 på två anslutna lådor större än avståndet L1 mellan två stämplingspunkter på samma låda. Detta förhindrar att foliens anti-förfalskningsmärken är jämnt fördelade. Oavsett om du använder kontinuerlig stämpling eller enpunktsstämpling i enlighet med lådans positioner, slösas mycket folie och eftermontering av hela produktionsutrustningen skulle bli för kostsamt.
För att lösa detta använder produkten en fler-punkts, icke-likvidistant mönster en-positionsstämplingsteknik. Detta innebär omformning av lådans layout, positioneringsmarkörer och anti-förfalskningsmärken på folien och foliens stegavstånd. Schemat för foliesteget visas i figur 6. Bulkproduktionstester verifierade att denna teknik minimalt förändrar den ursprungliga produktionsprocessen, uppnår en-gångsstämpling av fler-delade, fler-punkts-, icke-ekvidistanta mönster med minimalt foliespill, säkerställer exakt holografisk positionering, förbättrar produktionseffektiviteten.
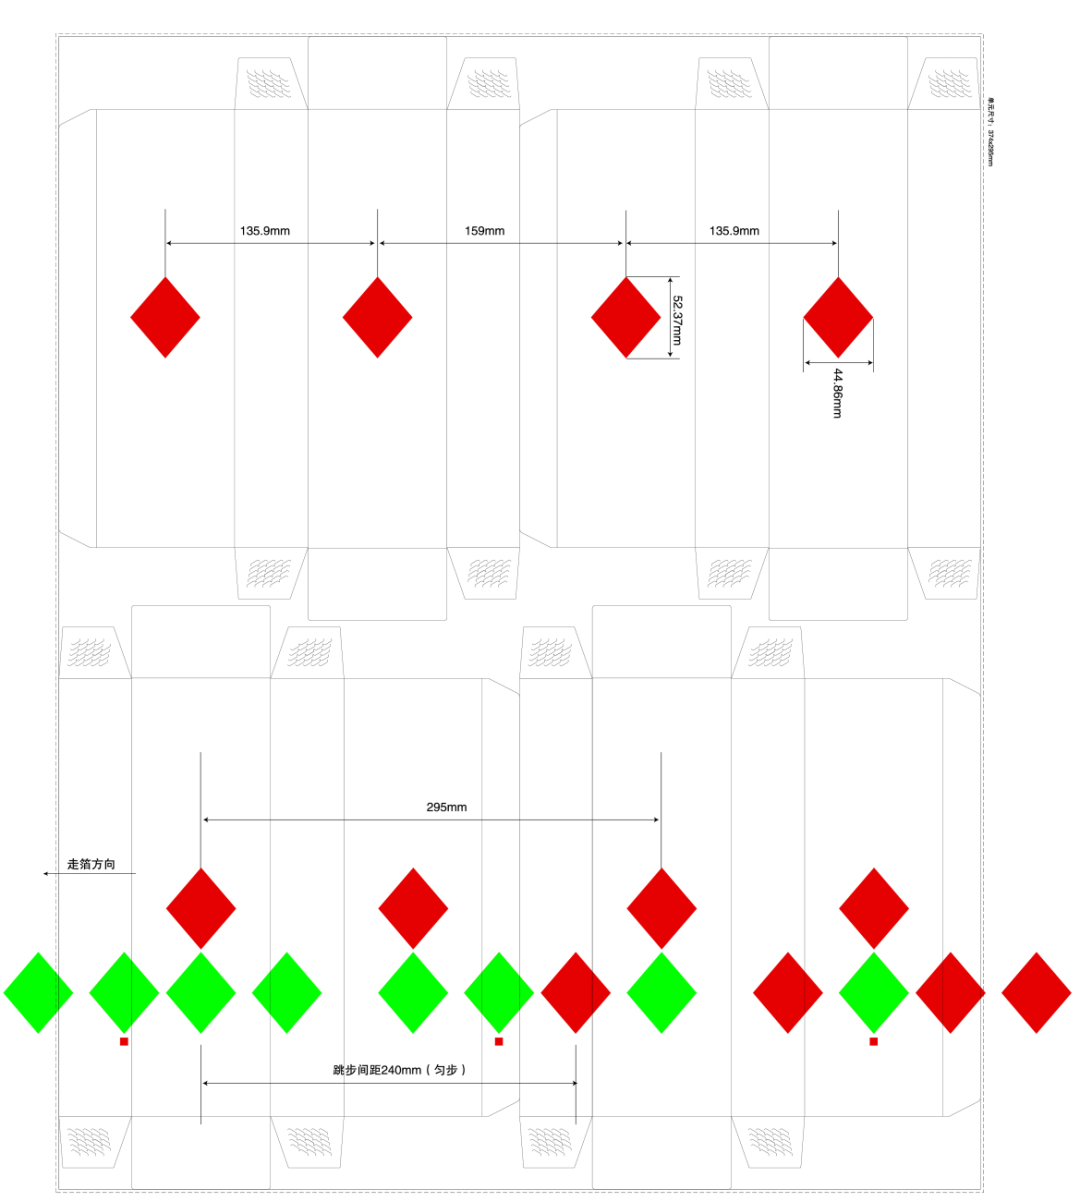
Figur 6 Schematisk avskiljning av elektrolytisk aluminium
Sammanfattningsvis, genom att beräkna och studera marköravståndet för platt-press, multi-punkt, icke-likvidistant en-gångspositioneringsfoliestämpling av aluminiumfolie, identifierades det korrekta marköravståndet och arrangemanget. En speciell platta för positionering av foliestämpling gjordes, och tester utfördes på den platta-presspressningsutrustningen. Motsvarande kontrolltekniker, parametrar och metoder bestämdes. Tester visade att platt-press, fler-punkt, icke-likvidistant en-gångspositioneringsstämpling uppnådde exakt mönsterjustering med en avvikelse på mindre än eller lika med 0,2 mm, och det fanns inga problem med sandhål, bubblor eller plåtfastsättning under stämplingen.
Den här metoden löser effektivt det tekniska problemet med platt-press, fler-punkts, icke-likvidistant en-gångspositioneringsfoliestämpling. Det möjliggör massproduktion av fler-punkts, icke-likvidistant en-gångspositioneringsstämpling (elektrolytisk aluminium med röda ögon-öga) för det uppgraderade "Yuxi (Hård)" version 4-paketets normala layout. Jämfört med tvågångspositioneringsstämplingsprocessen har produktionseffektiviteten nästan fördubblats.