

Är det vanliga-beskärningsproblem? Dessa fyra metoder bör bemästras!
I tillverkningsprocessen av självhäftande etiketter kommer kvaliteten på stans-skärningen direkt att påverka produktionseffektiviteten för nästa process - märkningslänk, och det är lätt att producera etiketter och bryta i den-höghastighetsetiketteringsprocessen, vilket kommer att orsaka stora problem och förluster för etikettutskrifter, och kommer även att påverka slutproduktens upplevelse och intuitivt påverka slutprodukten. Det finns många faktorer som påverkar kvaliteten på stans-och olika etikettprodukter har olika krav på stansteknik, metod, kvalitet, effektivitet, kostnadskontroll, etc. Som svar på ovanstående problem. Med utgångspunkt från de vanliga stansmetoderna- sorterar författaren ut applikationsstatusen och fördelar och nackdelar med olika stansmetoder- på den aktuella marknaden för din referens.
För närvarande är stansmetoderna för-skärning av självhäftande etiketter grovt indelade i fyra typer: CNC-skärmaskin, platt stans-skärning, cirkulär stans-skärning och laserstansning-.
01
CNC skärmaskin
Ur kostnadsbesparande perspektiv är plattstansning och CNC-skärmaskin de mest kostnadsbesparande-materialkostnaderna, särskilt CNC-skärmaskiner, deras förbrukningsvaror är inte bara låga, utan också snabba och bekväma, inget behov av att förbereda en fysisk knivplatta, en elektronisk knivlayout, via datorn eller mobil APP kan utföra skärkommandon, en eller flera speciella skärningsrader, en eller flera skärningskommandon, en eller flera speciella knivrader, samma tidpunkt. kameran för att automatiskt hitta kanten för skärarbete. Skärhuvudets skärdjup utförs i enlighet med materialets tjocklek och de förinställda processkraven på etiketten, och skärhuvudet kan justeras något efter den faktiska skärsituationen under skärprocessen.
01
CNC skärmaskin
Ur kostnadsbesparande perspektiv är plattstansning och CNC-skärmaskin de mest kostnadsbesparande-materialkostnaderna, särskilt CNC-skärmaskiner, deras förbrukningsvaror är inte bara låga, utan också snabba och bekväma, inget behov av att förbereda en fysisk knivplatta, en elektronisk knivlayout, via datorn eller mobil APP kan utföra skärkommandon, en eller flera speciella skärningsrader, en eller flera skärningskommandon, en eller flera speciella knivrader, samma tidpunkt. kameran för att automatiskt hitta kanten för skärarbete. Skärhuvudets skärdjup utförs i enlighet med materialets tjocklek och de förinställda processkraven på etiketten, och skärhuvudet kan justeras något efter den faktiska skärsituationen under skärprocessen.
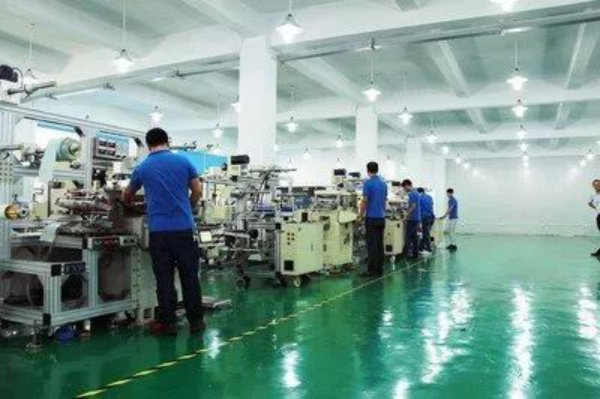
Dessutom varierar arbetsområdet för CNC-skärmaskiner från 300 mm ~ 2000 mm eller mer, och ju större skärbredden är, desto lägre är positioneringsnoggrannheten och repeterbarheten; Skärhastighetsintervallet för CNC-skärmaskinen är 400mm/s~2000mm/s, och ju fler skärhuvuden, desto snabbare pappersmatningshastighet. På grund av det låga priset på CNC-skärmaskin är den lämplig för små etikettutskriftsföretag, tryckerier eller korrektur. Emellertid är stansningseffektiviteten-och stansningsnoggrannheten för CNC-skärmaskinen lägre än för de andra tre stansmetoderna, vilket gör den mer lämpad för manuell märkning.
02
Platta platt form-klipp
Jämfört med CNC-skärmaskiner, är den platta stansmetoden-den tidigaste och mest använda stansmetoden- av etiketttryckare. Knivtillverkningskostnaden för platt form-skärning är låg och knivtillverkningshastigheten är snabb (beroende på grafikens komplexitet). Skärplattan för platt stans-skärning är vanligtvis manuellt rodd eller laserskärning, det vill säga CNC-automatiska skär- och radknivar installerar bladet på träskivan med medel-densitet, och slutligen installeras bladplattan på knivhållaren på skärmaskinen-.
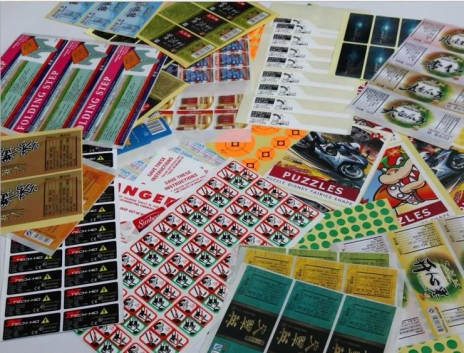
Form-skärningseffektiviteten för platt form-skärning är mycket högre än för en CNC-skärmaskin, med en pappersmatningshastighet på 20m/s~100m/s, och priset på platt form-skärmaskin varierar från tiotusentals yuan till hundratusentals yuan, vilket är lämpligt för små beställningar, snabba beställningar, arrow icke-höghastighets-automatisk märkning och beställningar med inte strikta krav på nedre pappersklipp.
03
Cirkulär pressning och cirkulär stans-
Cirkulär stans-skärning, även känd som cirkulär knivskärning-, användes först inom området efter-pressbearbetning och användes senare i stor utsträckning av daglig kemi-, elektronik-, läkemedels- och andra industrier. Under de senaste åren, med den snabba utvecklingen av flexografisk tryckteknik och de högre kraven från etikettutskriftsföretag på produktionseffektivitet, har denna stansningsmetod gradvis använts som den huvudsakliga stansningsmetoden-.
Ur onlinemetodens perspektiv kan cirkulär stansning-delas in i-linjestansning-skärning och offlineskärning-. In-linjeformskärning-förekommer huvudsakligen på flexografiska tryckmaskiner med sin egen cirkulära knivstans-skärenhet, som kan fullfölja skärningskraven- samtidigt samtidigt som etikettutskriften slutförs. I kundgruppen som betjänas av författaren står in-linjeform{11}}för cirka två-tredjedelar, och-linjeformning-skärhastigheten varierar från tiotals m/min till 200 m/min, i-linjeformning{17} kan avsevärt förbättra produktionseffektiviteten. Offlinestansning-är praktiskt för offsettryck, djuptryck, flexotryck och andra krav för offline-stansning efter pressning.
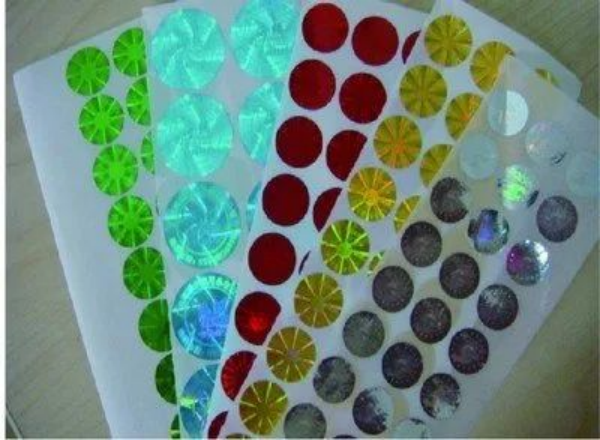
För närvarande är cirkulär stansning den mest effektiva, den bästa stansnings-skärnoggrannhetskontrollen (±0,0025 mm, det vill säga stans-skärkniven ska skära igenom limskiktet, men inte skada silikonoljeskiktet), för automatisk märkning med hög-hastighet, ultra-mindre än 30 mm papper med botten (0 mm) PET) spår-fria krav, speciella ytmaterial knivvinkelkontroll (40 grader ~60 grader), speciell skäreggsbehandling som att lägga till en slitstark-beläggning (5~10 μm tät kromsaltoxid), anti-stickbeläggning, etc., cirkulär form{15} har mycket uppenbara fördelar.
Knivarna som används vid cirkulär stansning är indelade i två typer: graveringskniv och flexibelt blad, och den cirkulära stansningsmetoden för flexibelt blad används, som i allt högre grad ersätter stansningsmetoden för cirkulär gravyrkniv och tillplattning.
Den cirkulära graveringskniven är ett slags blad som är direkt fräst ut ur spetsen (skärlinjen) av dator-styrd tre-axlar eller multi-axlar (CNC) på en 45# stålvals och sedan gör spetsens hårdhet och andra behandlingar. Den cirkulära graveringskniven är integrerad med bladrullen, planheten styrs av precisionen i CNC, planheten är hög, operationen är enkel och knivrullen kan sättas in i rännan för att trycksätta. Nackdelen är att priset är dyrare, obekvämt att byta ut, spetsen måste skickas tillbaka till leverantören för att reparera och polera den nya spetsen efter att den har slitits, underhållstiden och logistikkostnaden är större, och i allmänhet kommer tryckerier att spara flera knivrullar för att uppnå cykeln av slipning, transport och användning för att säkerställa kontinuerlig produktion.
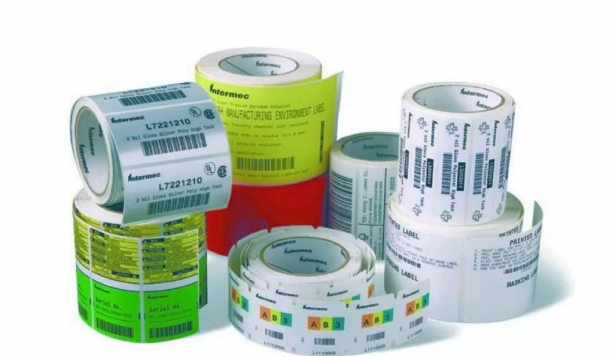
Eftersom inhemska etikettutskrifter använder inhemska gravyrknivar, är slitstyrkan på spetsen ojämn och förlusten av knivspetsen med dålig slitstyrka är mycket snabb, och operatören använder oftast tryckmetoden för att trycksätta formen-skäreffekten är inte bra, men ignorerar ofta ett problem, det vill säga deformationshastigheten och hårdheten hos järnet{1} bottentrycket ska järnet placeras{1} rullager eller stödrullager tål så att det inte skadas. Författaren föreslår att trycksättningen hänvisar till den tekniska guiden för stans-skärningssätet för att styra trycket.
Cirkulärt flexibelt blad är ett slags blad som vanligtvis är tillverkat av europeiskt hög-kvalitet, hög-hårdhet fjäderstål, och graveras av datorprogramstyrningsutrustning (CNC) efter en strikt kontrollerad kemisk etsningsprocess. Noggrannheten hos cirkulära flexibla blad kan kontrolleras inom intervallet ±2,5 μm5 μm med samma designhöjdskillnad för att säkerställa enhetligheten i form-skärningen, och ju högre noggrannhet och livslängdskrav bladet har, desto högre pris, priset består av den kombinerade processen, längden på skärlinjen, och för att anpassa företagets behov för att anpassa utskriftsprocessens olika produktbehov.
Jämfört med den cirkulära graveringskniven är dimensionsnoggrannheten mellan bladet och bladet på det cirkulära flexibla bladet mer exakt, och olika processkrav kan anpassas, speciellt när den slitstarka beläggningen på bladet är endast 5μm~10μm, men hårdheten kan nå 73 grader, vilket kan även skydda utrustningen, vilket inte bara kan minska livslängden, men också skydda utrustningen till ~75 grader. uppkomst av skador från hårt tryck. Dessutom är leveranstiden för det cirkulära flexibla bladet kortare, det kan slutföras inom 4 ~ 5 dagar, kostnaden är relativt låg och det är bekvämare att byta ut och byta ut. Det cirkulära flexibla bladet måste dock köpa en magnetisk rulle med hög precision, och när du klistrar in bladet måste du vara uppmärksam på att rengöra ytan på magnetrullen och bladets vidhäftningsyta för att undvika att damm och annat skräp fäster mellan bladet och den magnetiska rullen, vilket förstör bladets planhet och ojämna skärmärken på bottenpapperet.
04
Laserskärning
Laserstans-skärning är en form-skärningsmetod som använder en laserstråle för att fokusera på det tryckta materialet enligt den designade knivlinjeformen och skära jämnt, och snittet kan nå mikronnivån.
Laserskärning behöver inte göra en fysisk knivplatta, kan realisera snabb växling av grafik i olika ordning, kan slutföra skärande grafiska design på datorn, olika grafik, materialparameterinställning, generera automatiskt djupet på skärspåret som krävs och kan bearbetas upprepade gånger, datorn kan starta produktionen omedelbart genom att hämta den tidigare bearbetade, kompilerade skärningstiden för traditionellt skärprogram, stans{0} och justering.
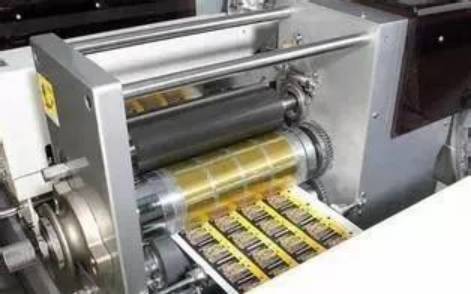
För närvarande är hastigheten för laserskärning-långsammare än för traditionella stans-skärmaskiner, priset är högt, skärkanten har ett kauteriseringsfenomen och det finns ett problem med skärlinjens minsta linjebredd, som är mer lämpad för inbjudningar, gratulationskort, godisaskar, papperskartongförpackningar,{1}papperskonstförpackningar,{} lådor etc., och användningen av självhäftande etiketter är mindre.
Kort sagt, med tanke på kostnadskontroll är beställningskvantiteten liten, du kan välja CNC-skärmaskin och låg-flatformskärning-; Produktstrukturen tenderar att ha låg-hastighet automatisk märkning, manuell märkning och beställningskvantiteten är stor, du kan välja hög-tillplattadning och låg-cirkulär skärning-; Beställningen är stor, produktprocessen och materialen är föränderliga, kraven på skärmärket är krävande, och de flesta av dem är höghastighetsstrukturer för automatisk märkning av etiketter, det rekommenderas att välja cirkulär stans-skärning, vilket är kostnadseffektivt-; Laserskärning-är fortfarande en stansmetod-som alla använder mer försiktigt inom området etikettutskrifter, och du kan välja en lämplig stansningsmetod-i enlighet med produktstrukturen. Ovanstående representerar bara en personlig åsikt, jag hoppas att det kommer att vara till hjälp för dig.