

Hantverkareföreläsning|Hur minskar man slitage på skärverktyg vid tobaksförpackningar-skärning? En dö-Skärveteran med 26 års erfarenhet delar med sig av sina knep!
Banbrytande-post-pressprocesser, traditionell post-pressform-skärning och varmstansning
Mo Yizhong har utvecklats över 26 år från att vara efterbehandlare och processtekniker för tryckprodukter till chefen för stämplingsformavdelningen. Han är omtänksam, innovativ och engagerad i att använda flera metoder och heltäckande strategier för att minska kostnaderna och öka effektiviteten. Den folieuppsamlingsanordning han designade för varmpressningsmaskinen har fått ett bruksmodellpatent. Han har successivt löst problem med flockning och nötning i form-skärning av små lådor och remsor för Jiaozhi (röd stil), använt långtids-tomgångsformar-skärplåtsramar på varma präglingsmaskiner, förbättrat effektiviteten för konvexa-konkava plåtbyten, optimerat en varmpressningsprocess 40, % och % sparat foil. År 2022 slutförde en Labor Model Innovation Studio uppkallad efter honom fem QC-innovationsprojekt och 12 process- och teknikförbättringar under hans ledning. Som en ryggrad i företaget har han alltid hållit fast vid mentorskapsfilosofin "Det är bättre att lära någon att fiska än att ge dem fisk."
I dagens mycket konkurrensutsatta cigarettförpackningsindustri ökar också efterfrågan på förpackningskvalitet. Hur man minimerar materialspill och ständigt förbättrad kvalitet är den optimala lösningen för att upprätthålla en konkurrensfördel i den rådande marknadsmiljön. Att minska materialspillet är en viktig del av kostnadskontrollen och att uppnå detta med bibehållen kvalitet kräver att man hittar motsvarande lösningar i själva produktionsprocessen.
I stansningsprocessen- vid tillverkning av cigarettförpackningar finns det många vanliga problem, som att-skärkniven går sönder (vilket hänvisar till frakturer vid den punkt där två blad möts under stans-). Vanliga stans-skärblad är relativt lätta att hantera och kan direkt ersättas med reservblad, men vissa specialprodukter kräver användning av en hel utskuren stans. Till exempel kräver "Width & Luck Slim Small Box"-produkterna som produceras av vårt företag en hel utskuren form för det lilla flygplanets öppning.
När beställningarna för den här produkten ökade, ökade frekvensen av att byta ut trasiga skärknivar och knivbytestiderna förlängdes, vilket resulterade i högre konsumtion av-skärningsknivar och minskad-skärningseffektivitet. Baserat på faktisk produktion fann jag att materialen för tillverkning av snidknivar i industrin inte är enhetliga, processparametrar är inte standardiserade och designdata är ofullständiga. Därför måste de tekniska parametrarna för produktion av snidkniv optimeras efter faktiska produktionsförhållanden.
Introduktion och användning av snidningsknivar
En skärkniv består av två delar: bladet (används för att skära av produktens framsida) och basen (används för att fästa den på den-skärande bottenplattan). Det schematiska diagrammet för att använda en skärkniv för att skära den lilla flygplansöppningen på produkten 'Width & Luck Slim Small Box' visas i figur 1.
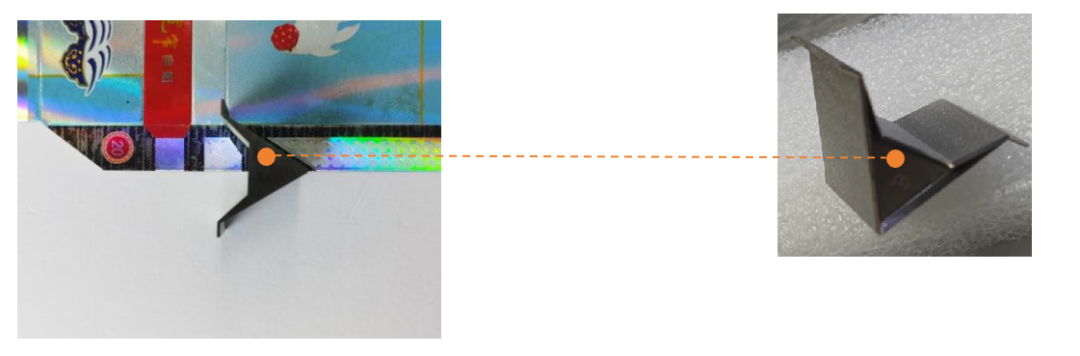 Figur 1. Gravyrkniv som används vid den lilla plana öppningen på cigarettpaketprodukter
Under tillverkningen av "Kuankuan Haoyun Slim" små lådor, är gravyrknivens slitage i genomsnitt cirka 10 000–20 000 utskrifter per kniv. I produktionsprocessen från april till juni förra året producerade April totalt 582 000 tryck med 42 knivar slitna; Maj producerade 922 000 tryck med 60 knivar slitna; Juni producerade 1,35 miljoner tryck med 95 knivar slitna. Sammantaget var gravyrknivens slitage under de tre månaderna cirka 14 000 tryck per kniv.
Knivbytestiden var cirka 16 timmar i april, 28 timmar i maj och 38 timmar i juni. I genomsnitt tar det cirka 35–42 minuter att byta ut en gravyrkniv för att återuppta normal produktion. Varje skift spenderar cirka 1,5–2 timmar på knivbyte, vilket minskar maskinens produktionseffektivitet med cirka 20 %. För att identifiera nyckelfaktorerna som påverkar gravyrknivens livslängd och minska antalet utskrifter per kniv för att förkorta utbytestiden, genomförde författaren en systematisk analys utifrån perspektivet "människa, maskin, material, metod och miljö."
01
Material för gravyrkniv
För närvarande är graveringsknivarna som används i företagets-stansmaskiner huvudsakligen gjorda av vanligt verktygsstål, som är för hårt och inte särskilt flexibelt. Vid bekräftelse av knivmaterialet med plåttillverkningstillverkaren fann man att det inte finns några tekniska standarder specificerade för graveringsknivens material, vilket ökar risken för högre förbrukning.
02
Gravyr knivvinkel
Genom undersökningar på-plats varierar vinkeln på graveringsknivarna på företagets-skärmaskiner mellan 47 grader och 48 grader och ingen teknisk standard har satts för bladvinkeln, vilket ökar risken för högre förbrukning.
03
Papperstjocklek
Efter att ha bekräftat leverantörens materialparametrar med inköp ('Kuankuan Haoyun Slim' små kartongpappersparametrar: 237 g/m², 680 mm × 486 mm), fann man att parametrarna uppfyller företagets processkvalitetsstandarder och att produktkvaliteten är stabil, vilket inte utgör någon risk för ökad förbrukning.
04
Operatörens skicklighetsnivå
Genom-sampling på plats av de anställdas utrustningsfärdigheter visade det sig att inga anställda var okvalificerade. därutöver genomförs regelbundet praktisk och teoretisk kompetensutbildning för anställda. Därför finns det ingen risk för ökad förbrukning på grund av felaktig användning.
05
Knivbyte
Eftersom graveringsknivens installation är speciell kan den inte ersättas som en vanlig stans-skärkniv genom att helt enkelt ta bort den från framsidan av stansplattan. Formplattan måste tas bort från den stansade-ramen, kniven slås ut från framsidan till baksidan, den nya graveringskniven installeras försiktigt bakifrån och fram och sedan återinstalleras stansplattan i den stansade-ramen. Denna process resulterar i en längre ersättningstid.
Baserat på analysen av ovanstående faktorer drar vi slutsatsen att materialet och vinkeln på gravyrkniven är de viktigaste faktorerna som påverkar dess livslängd.
Formulera förbättringsåtgärder
01
Optimera gravyrknivsmaterial
Som jämförelse ersatte vi gravyrknivsmaterialet (vanligt verktygsstål) med specialstålformar (HRC), som visas i figur 2, och justerade gravyrknivens hårdhet.
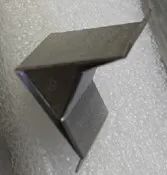
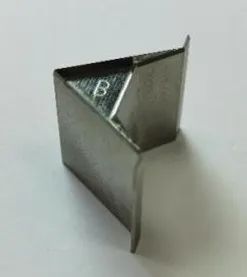
Figur 2 Graveringsknivens material före förbättring (överst) och efter förbättring (botten)
02
Förbättring av graveringsknivens vinkel
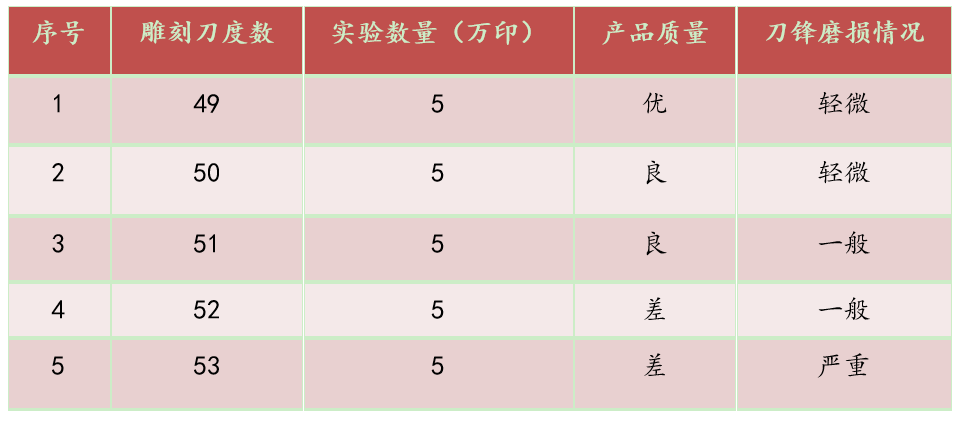
I experimentet användes sekventiellt graverande knivbladsvinklar från 49 grader till 53 grader, uppdelade i 5 grupper, där varje grupp genomgick 50 000 avtryck. Bland dem visade gravyrkniven med 49 graders bladvinkel minst slitage, medan i de andra kontrollgrupperna, när bladvinkeln ökade, ökade slitagegraden gradvis. De experimentella resultaten visas i tabell 1.
Tabell 1 Experimentella resultat av olika graveringsknivvinklar
03Metoder för att minska långa knivbytestider
(1) Bearbeta stans-skärplåtsramen genom att skapa en öppning i stålplåten på baksidan av stans-skärramen.
(2) När du byter ut graveringskniven behöver du inte ta bort formen-. Ta helt enkelt bort stålplattan med öppningen på stansramen-, slå ut den slitna kniven från framsidan till baksidan av formen och ersätt den med en ny graveringskniv. Att byta ut en kniv tar bara cirka 5–10 minuter, samtidigt förbättrar kniven-och ändrar effektiviteten med cirka 75 %.
(3) Genom att förbättra stans-skärplåtsramen är det också möjligt att uppnå mer exakt justering av stoppningen för stans-skärknivstrycket, vilket gör stans-skärknivens tryck mer enhetligt, vilket förlänger livslängden på stansen-skärplåten och stabiliserar produktkvaliteten.
Effektverifiering
Genom ovanstående förbättringar har vi kommunicerat och bekräftat processparametrarna för gravyrkniven med processteknikavdelningen och införlivat dem i processreglerna som standard. Efter att ha genomfört försök i augusti och september och kollat efter faktorer som kan påverka gravyrknivens livslängd bytte vi ut knivarna mot nya material och justerade bladvinklarna. Produktionen under oktober–november visade betydande förbättringar. I oktober var produktionen av 'Kuan Zhai Haoyun Slim Box' cirka 1,5 miljoner utskrifter med 35 knivar förbrukade; i november producerades 1,1 miljoner utskrifter med 26 knivar förbrukade. Den totala knivanvändningen var 42 600 utskrifter per kniv.
Före optimering krävde den lilla "Kuan Zhai Haoyun Slim Box" cirka 14 000 utskrifter per kniv. Efter optimering var genomsnittet cirka 42 600 utskrifter per kniv, vilket minskade knivanvändningen med 204 %, vilket kraftigt sparade materialkostnader.
Genom detta test och förbättring, samtidigt som vi säkerställer produktkvalitet, har vi framgångsrikt minskat användningen av gravyrknivar, förbättrat effektiviteten vid-knivförändringar, säkerställt förbättringar av produktkvaliteten och uppnått de förväntade målen. Dessutom har vår problemlösning-och innovationsförmåga förbättrats. Enligt principen om att ständigt förbättra och förbättra produktkvaliteten kommer vi i framtida arbete att fortsätta att identifiera brister från den faktiska produktionen och förnya oss därefter.