


Kontrolllogik och praktisk väg för precision av die - Skärutrustning i hög - hastighetsscenarier
Med den kontinuerliga utvidgningen av applikationsscenarierna för jaget - limetiketter mot hög hastighet och förfining (såsom märkningshastigheten för 600 flaskor/minut inom livsmedels- och dryckesindustrin, och precisionskravet för elektroniska etiketter som kontrolleras inom ± 0,05 mm), balansen mellan die -}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}) Balansen. Den tröghetseffekt som orsakas av hastighetsökning, subtila fluktuationer i materialegenskaper och kumulativa effekter av verktygsslitage kommer direkt att påverka dynan - skärningsnoggrannhet och otillräcklig die - skärningsnoggrannhet kommer i sin tur att begränsa förbättringen av märkningshastigheten. Därefter kommer författaren att utforska kontrolllogiken och den praktiska vägen för die - skärningsnoggrannhet i hög - hastighetsscenarier från fyra dimensioner: Die - Skärningsutrustningsnoggrannhet, verktygsnoggrannhet, materialnoggrannhet och ultra höghastighetsmärkningsprocess.
I den här artikeln, låt oss först titta på den första dimensionen: Precision of Die - skärutrustning. Vad är dess kontrolllogik och praktiska väg?
01
Dynamisk synkronisering av utfodringssystemet
Synkroniseringsfelet mellan utfodringshastighet och die - Skärhastighet är den huvudsakliga källan till die - Skärningsnoggrannhetsavvikelse under hög - hastighet die - skärning. När matrisen - skär hastigheten från 60 meter/minut till 200 meter/minut, kommer matningsförseningen eller framsteget av materialet att visa olinjär tillväxt - Detta beror på den elastiska deformationen av materialet under hög - hastighetstrakt (såsom den instantan sträckningshastigheten för bopp -filmens material.
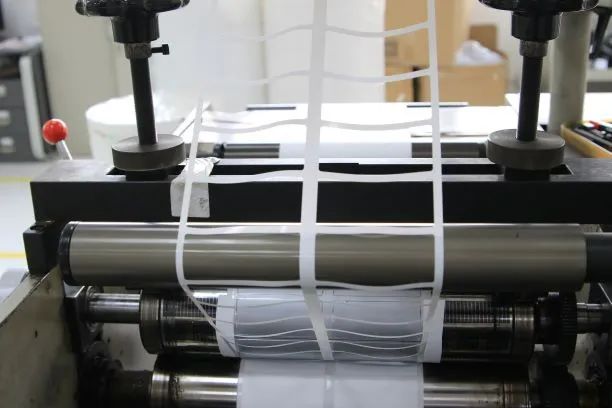
För närvarande är mainstream -lösningen i branschen att anta en utfodringsstruktur av "Servomotor+precisionskulskruv", vilket innebär att 16 -bitkodaren för servomotorn kan uppnå positionsåterkoppling på 0,001 mm nivå. Kombinerat med en spänningssensor med en provtagningsfrekvens på 10 kHz kan den kompensera för sträckningsmängden för materialet orsakat av hastighetsförändringar i realtid. Ytan på utfodringsrullen är laser graverad för att bilda mikrokonvexa mönster (grovhet RA är 1,6 μm), vilket kan öka friktionen med materialet och kontrollera glidmängden inom ± 0,01 mm.
Praktiska applikationsfall har visat att efter denna optimering kan matningspositioneringsfelet med en hög hastighet av 200 meter per minut minskas från ± 0,08 mm till ± 0,03 mm.
02
Styvhet och dynamisk balans mellan die - Skärenhet
När matrisen - skär rullen roterar med hög hastighet (större än eller lika med 2000 varv per minut) kommer centrifugalkraften att genereras. Om dess koncentriska avvikelse överstiger 0,01 mm kan den radiella fluktuationen av skärbanan nå ± 0,05 mm. Därför måste utrustningen säkerställa stabilitet genom en trippel design:
För det första är den die - skärrullen gjord av 45 # släckt och härdat stål och smidd som helhet, med precisionslipning för att säkerställa ett rundhetsfel på mindre än eller lika med 0,003 mm;
Det andra alternativet är att använda vinkelkontaktkullager, som eliminerar clearance genom före åtdragningskraften och styra den radiella utgången av axelsystemet inom 0,003 mm;
Den tredje är att kalibrera den dynamiska balansen till G0.4 -nivån (internationell standard), vilket säkerställer att den återstående obalansen under hög - hastighetsrotation är mindre än eller lika med 0,5 g · mm, och att undvika instabil bladkontakt orsakad av vibration.
03
Realtidskorrigering av stängd - slingpositionering
Under den höga - hastigheten die - skärningsprocess måste slumpmässiga fel såsom termisk expansion och sammandragning av material, mekanisk vibration etc. kompenseras genom verklig - tidsdetektering och justering.
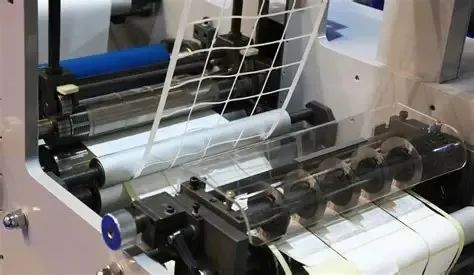
För närvarande integrerar mainstream -enheter mestadels laserspositioneringssystem, med en 650 nm våglängdslaser som kan känna igen en kontrast av 0,1 mm i kanten av etiketten. Kombinerat med hög - hastighetsbildbehandlingschips (responstid mindre än eller lika med 3ms), korrigeras skärningen die - dynamiskt genom PID -algoritm. Med en hastighet av 180 meter per minut kan systemet styra utskriftsfelet inom ± 0,03 mm, och uppfylla produktionskraven för precisionsetiketter.