

Genom att beräkna aluminiumelektrolyssteg på detta sätt behöver du inte längre oroa dig för avfall!
Folien som används vid varmpressning produceras genom en vakuumaluminiumpläteringsprocess, allmänt känd som metalliserad aluminium. Som en ytdekorationsteknik förbättrar varmprägling glansen, den tre-dimensionella effekten, den metalliska känslan och anti-förfalskningsegenskaperna hos tryckta material genom metalliserat aluminium i olika färger. Samtidigt som det tillför mervärde till förpackningsprodukter, förbättrar det också deras förfining och känsla av lyx. Denna teknik tillämpas huvudsakligen på avancerade förpackningsprodukter som spritlådor, cigarettpaket och gratulationskort. För närvarande finns varma stämplingsmönster på olika produkter i alla möjliga former och storlekar. För att utnyttja det metalliserade aluminiumet fullt ut är rimliga stegavstånd väsentligt, och det är mycket nödvändigt att simulera och beräkna stegavståndet för produkten före produktion.
Den konventionella metoden som används av tryckerier är att låta erfarna arbetare manuellt mäta värdena och sedan mata in dem i maskinsystemet för verifiering. Om det finns avvikelser beräknas stegavståndsvärdena om och -verifieras på nytt. Denna process förbrukar inte bara en stor mängd förberedelsetid utan slösar också dyrt metalliserat aluminium och tryckta material. Nedan kommer författaren att ge en detaljerad introduktion till metoderna och idéerna för att beräkna stegavståndet för metalliserat aluminium under olika situationer.
Som visas i figur 1 är den lilla lådan Double Happiness (Hard Classic) mycket representativ vid beräkningen av stegavstånd för varmstansning av metalliserad aluminium. Med detta som ett exempel visar följande hur man beräknar stegavståndet och hur man simulerar stegverifiering med hjälp av datorprogram.
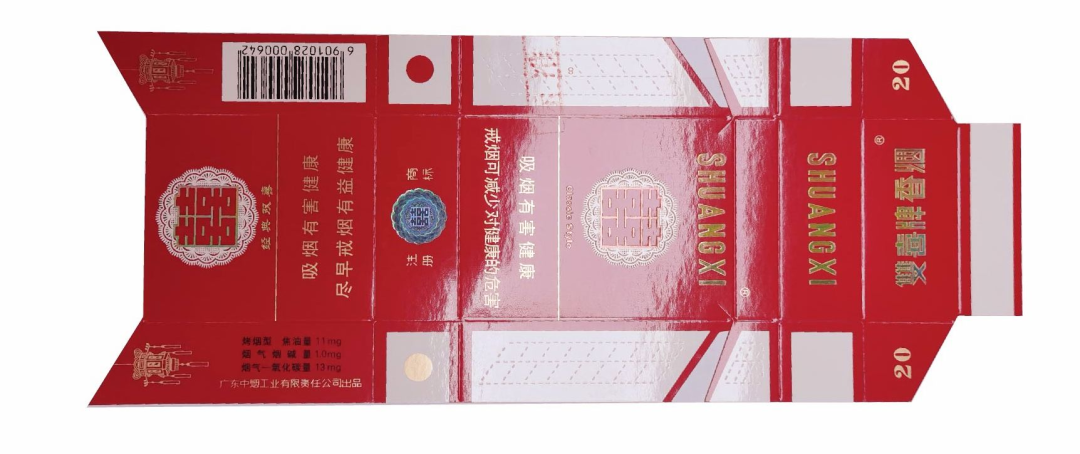 Figur 1 Fysisk bild av Double Happiness (hårda klassiska) små boxprodukter
Bestäm först layoutdiagrammet horisontellt 3 stycken, vertikalt 6 stycken, upp och ner, vänster och höger enkelkniv, vänster och höger insättning av laxstjärt 13 mm, totalt 18 stycken typsättning, en enda produktstorlek på 98 mm×249 mm. För stabiliteten hos elektrokemiskt aluminium är det det mest idealiska tillståndet att uppnå ett genomsnittligt steghopp i ett steg, men samtidigt är det också nödvändigt att överväga utnyttjandegraden av elektrokemiskt aluminium och anpassa aluminiumsteget på lämpligt sätt för att uppnå det optimala schemat.
Laser golden joy ram + elementär, kinesiska och engelska hoppstegsberäkning
(1) Bestäm riktningen för aluminium för varmstämplingsmönstret och välj vertikalt aluminium enligt utläggningsmetoden.
(2) Bestäm formen på varmstämplingsmönstret och fördela det jämnt med en enda regel. Slitsbredden för elektrokemisk aluminium är inställd på 30 mm, den maximala storleken på det längsgående hoppsteget för ett enda varmstansningsmönster är 15,4 mm, och det minsta säkerhetsavståndet på 1 mm bibehålls vid de övre och nedre positionerna. Den vertikala storleken på en enkel låda är 98 mm, och upp till 4 lika mönster kan placeras i mitten av de två varma stämplingsmönstren. Från detta kan det genomsnittliga stegavståndet beräknas till 19,6 mm, och antalet plåtar i aluminiumriktningen bestäms slutligen till 6.
(3) Enligt hopptabellen för aluminiumfolie som är bifogad till BOBST-utrustningsmanualen, fråga motsvarande parametervärden för formelberäkning, där C är storleken på hoppsteget och N är antalet hopp.
Hoppa steg 1: 6C=6×19.6=117.6mm
Tider: N=1
(4) Den gyllene laserramen + litet kinesiskt hoppsteg är 117,6 mm.
Holografisk elektrokemisk aluminiumhoppstegsberäkning
(1) Bestäm riktningen för aluminium för varmstämplingsmönstret och välj vertikalt aluminium enligt utläggningsmetoden.
(2) Bestäm formen på varmstämplingsmönstret och fördela det jämnt med en enda regel. Slitsbredden för elektrokemisk aluminium är inställd på 25 mm, den maximala storleken på det längsgående hoppsteget för ett enda varmstansningsmönster är 15 mm, och det minsta säkerhetsavståndet på 1 mm hålls vid topp- och bottenpositionerna. Den vertikala storleken på en enkel låda är 98 mm, och upp till 4 lika mönster kan placeras i mitten av de två varma stämplingsmönstren. Från detta kan det genomsnittliga stegavståndet beräknas till 19,6 mm, och antalet plåtar i aluminiumriktningen bestäms slutligen till 6.
(3) Enligt hopptabellen för aluminiumfolie som är bifogad till BOBST-utrustningsmanualen, fråga motsvarande parametervärden för formelberäkning, där C är storleken på hoppsteget och N är antalet hopp.
Hoppa steg 1: 6C=6×19.6=117.6mm
Tider: N=1
(4) Det holografiska elektrokemiska aluminiumhoppsteget är 117,6 mm.
Laserguld används för att beräkna hoppsteget på kinesiska och engelska
(1) Bestäm riktningen för aluminium för varmstansmönstret och välj horisontellt aluminium enligt utläggningsmetoden.
(2) Bestäm formen för varmstämplingsmönster, multipel oregelbunden fördelning. Ställ in slitsbredden för elektrokemiskt aluminium till 45 mm, mät den maximala storleken på en uppsättning av varmstansade horisontella hoppsteg är 61 mm och håll ett minsta säkerhetsavstånd på 1 mm vid de övre och nedre positionerna. Den horisontella storleken på en enkel låda är 249 mm, sätt in 13 mm i laxstjärten, och samma mängd mönster kan placeras i mitten av de två varma stämplingsmönstren, upp till 2 mönster. Från detta kan det genomsnittliga stegavståndet beräknas till 78,7 mm, och antalet plåtar i aluminiumriktningen bestäms slutligen till 3 stycken.
(3) Enligt hopptabellen för aluminiumfolie som är bifogad till BOBST-utrustningsmanualen, fråga motsvarande parametervärden för formelberäkning, där C är storleken på hoppsteget och N är antalet hopp.
Hoppa steg 1: 1C=1×78.7=78.7mm
Tider: N=1
Hoppa steg 2: 4C=4×78.7=314.8mm
Tider: N=2
(4) Laserguldhoppsteget är 78,7 mm och 314,8 mm.
(5) Enligt ovanstående demonstration av horisontella hoppsteg på kinesiska och engelska är denna gångmetod av aluminium genomförbar, men mönstrets gap utnyttjas inte rationellt, vilket leder till slöseri med aluminiumfolie.
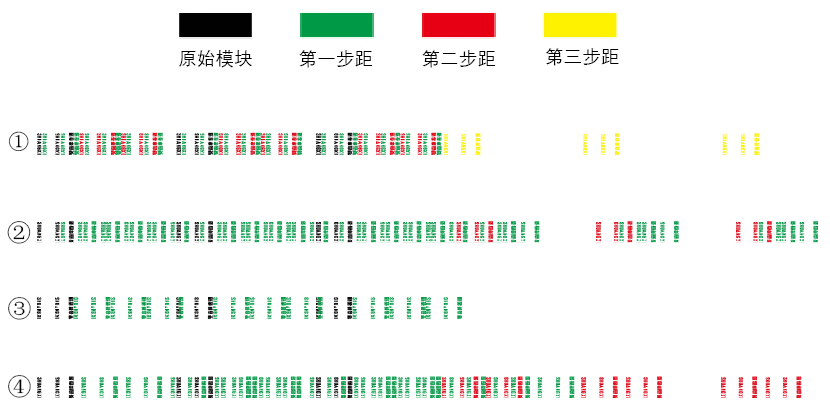
Figur 2 Horisontell steg-demonstration av dubbel lycka (Hard Classic) Liten låda på kinesiska och engelska
(6) Med den faktiska storleken på ett enstaka mönster i den horisontella riktningen är 7,6 mm, om det första stegets stigning är 9 mm, då är minimum för det andra steget 61 mm. Efter slingning två gånger inträffar överlappning, vilket indikerar att det inte är genomförbart, som visas i figur 2①. Enligt samma logik, med den faktiska storleken på två mönster i horisontell riktning är 37 mm, tillåter det första stegets stigning på 39 mm 5 slingor, sedan är det andra stegets stigning 515 mm, och så vidare. Detta kan cirkulera genom aluminium, som visas i figur 2②. Steghoppen är: 39 mm × 5, 515 mm × 1. Med tre mönster i horisontell riktning som har en verklig storlek på 61 mm, skulle loopning två gånger resultera i överlappning, vilket indikerar att det inte är genomförbart, som visas i figur 2③. Baserat på ovanstående, med tanke på en stegstigning större än 61 mm och mindre än 78,7 mm för att se om det finns en lämplig stegstigning, visar ytterligare beräkningar att med en stegstigning på 75 mm tillåter första stegstigningen på 75 mm 5 slingor, och sedan är andra stegstigningen 310 mm, och så vidare. Detta kan cykla genom aluminium, som visas i figur 2④, med steghopp: 75 mm × 5, 310 mm × 1.
Genom att organisera ovanstående tre möjliga steghoppsscheman beräknas aluminiumfolieanvändningen enligt följande: det första schemat använder 0,045 × 0,31 / 4=0.0035 m²; det andra schemat använder 0,045 × 0,2 / 5=0.0018 m²; det tredje schemat använder 0,045 × 0,216 / 6=0.016 m². Därför är det tredje schemat det mest ekonomiska vid användning av aluminiumfolie.
Steghoppet av aluminiumfolie är inte fixerat; det är nödvändigt att maximera utnyttjandegraden av aluminiumfolie samtidigt som man beaktar andra faktorer, såsom vikten och diametern på aluminiumfolien, stansningshastigheten, aluminiumfoliens utdragbarhet, längden på stegstigningen och spänningen i aluminiumfolien, som alla kan orsaka folieöverlappning. Rimliga produktdesign- och layoutmetoder kan avsevärt förbättra utnyttjandegraden av aluminiumfolie. Vissa produkter kan också använda simultan horisontell och vertikal stämpling, vilket kraftigt minskar användningen av aluminiumfolie. I framtiden kommer det att finnas fler metoder, snabbare procedurer och bättre intelligent programvara för att hjälpa oss att förbättra arbetets effektivitet.