


Fu Qiang kolumn|Hur man väljer tryckfärger för filmadhesiva material? Vad bör noteras vid tryckning? Kom ihåg dessa nyckelpunkter!
Filmadhesiva material är en typ av polymer vars yta inte absorberar tryckfärg. Torkningsmetoderna för att trycka bläck på ytan av limfilmsmaterial inkluderar avdunstning, koalescens, tvärbindning och härdning, nästan utan penetration, vilket skiljer sig helt från pappers-baserade självhäftande material. Ytenergin hos filmlimmaterial är låg, och förbehandling krävs före tryckning för att uppfylla bläckets vätnings- och utjämningskrav; annars kan problem som dålig bläckvidhäftning uppstå.Val och applicering av tryckfärger01Använd bläck, fernissor och tillsatser som är speciellt utformade för filmtryck Det finns många typer av bläck, och vissa är speciellt utformade för filmadhesiva material, eller till och med för en viss typ av filmadhesivt material. Därför måste bläcket användas specifikt tillsammans med kompatibla lacker och tillsatser; annars kan oöverensstämmelse mellan bläcket och substratet leda till problem med utskriftskvaliteten och göra att bläckskiktet lossnar.02Använd bläck som matchar beläggningen av filmmaterialet för att öka bläckskiktets vidhäftning.För belagda filmmaterial måste bläck med kompatibla prestanda väljas; annars kan bläck lossna. Om bläcket väljs på rätt sätt kommer hartserna i bläcket att binda fast med hartserna i beläggningen, och även om bläcket inte har torkat helt, kommer bläckskiktet inte att lossna. Till exempel fann ett etiketttryckeri dåliga resultat när man använde Hanghua 161-bläck för en viss produkt, men efter att ha bytt till VP-bläck av samma märke förbättrades resultaten och problemet med att bläckflossningen löstes.
03
Kontrollera bläckskiktets tjocklek och använd vid behov övertryckningsmetoden. Vissa tryckta material kräver en viss tjocklek på bläckskiktet. När bläckskiktet är tjockt kan ofullständig torkning av bläcket orsaka bläckavfall. Den bästa lösningen är att använda screentryck och gravyrtryck. För tryckerier utan dessa villkor kan man överväga att använda samma-färgbläck för dubbeltryck. Vanlig praxis är att först skriva ut ett mycket tunt lager bläck, och efter att det är helt torrt, skriva ut igen på ytan. Efter de två tryckningarna förbättrar det inte bara bläckskiktets tjocklek utan löser också bläckvidhäftningsproblemet, vilket uppfyller processkraven.04Kontrollera bläcktorkhastighetenVar uppmärksam på bläckets hållbarhet. När bläcket torkar långsamt kan en liten mängd torktumlare tillsättas för att öka torkhastigheten.05Se till att bläcket torkar eller härdar energi Regelbunden rengöring av bläckhärdningsanordningen och periodiskt byte av UV-lampor är nyckeln för att säkerställa fullständig UV-bläckhärdning. Kontrollera regelbundet effektiviteten och statusen för UV-härdningsenheten med hjälp av instrument eller testpapper och justera bläckskiktets tjocklek och utskriftshastighet baserat på dessa data för att uppnå bästa utskriftsresultat.06Kontrollera utskriftshastigheten för flerfärgsutskrift och se till att bläckskiktet är helt torrt.För flerfärgstryckta etiketter rekommenderas inte höghastighetsutskrift. Det föreslås att man kontrollerar utskriftshastigheten till 30–50 m/min för att säkerställa att bläckskiktet är helt torrt och minskar slöseri.Eliminering av statisk elektricitetStatisk elektricitet är en av huvudfaktorerna som orsakar kvalitetsproblem vid utskrift av filmklistermärkematerial. Att eliminera statisk elektricitet eller kontrollera den inom ett visst område är nödvändigt vid tryckning av filmklistermärkematerial. Statisk eliminering kräver övervägande i två aspekter för tryckerier: miljökrav och tillägg av motsvarande statisk elimineringsutrustning.01Temperature- och fuktkontrollLåg temperatur och torrhet är de främsta orsakerna till statisk elektricitet. När tryckverkstaden är runt 22 grader och den relativa luftfuktigheten överstiger 50 % försvinner eller minimeras statiken på ytan av filmklistermaterialet. Därför måste produktionsverkstaden kontrollera temperatur och luftfuktighet. Installera en konstant temperatur- och fuktighetsanordning i verkstaden. För företag utan sådana förhållanden, överväg att isolera utskriftsutrustning, som att bygga ett litet glasrum för att skapa en idealisk utskriftsmiljö i en liten miljö. För närvarande använder vissa små och medelstora-etikettutskriftsföretag i norra Kina den här metoden för att kontrollera statisk elektricitet med goda resultat.02Installera enheter för att eliminera statisk elektricitet. Vanliga enheter för att eliminera statisk elektricitet finns i två typer. Den ena är elektrisk, som genererar en stor mängd joner i sitt elektriska fält för att absorbera, neutralisera och eliminera fria elektroner på filmytan och därmed eliminera statisk elektricitet. Den andra är urladdningstyp, som kan fungera utan energi, som visas i figur 1. När filmen passerar genom en metalltråd (även kallad en statisk eliminerande sladd), försvinner överskottselektroner på filmytan genom metalltråden ner i marken. Eftersom potentialen för metalltråden är lägre än potentialen för de fria elektronerna på filmytan, uppnår filmen statisk eliminering efter att ha passerat metalltrådsurladdningen.
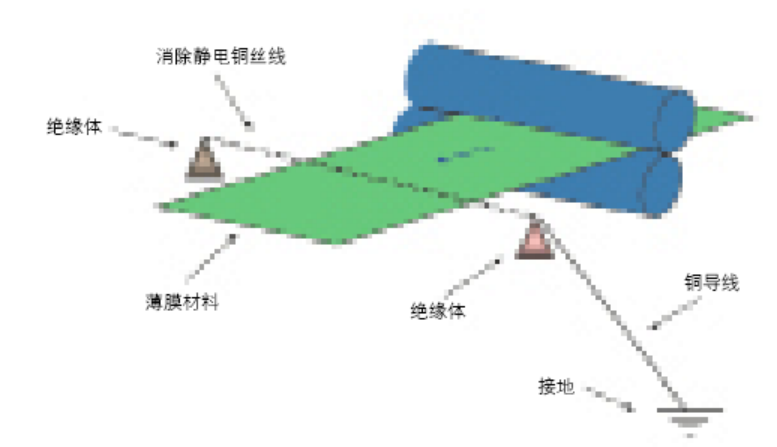
Figur 1 Schematisk bild av en statisk eliminator av typen-urladdningStatiska eliminatorer är mycket praktiska enheter som används i tryckprocessen av självhäftande tunnfilmsmaterial.- De kan placeras på flera platser på utskriftsutrustning efter behov. Som visas i figur 2 installeras statiska eliminatorer före och efter stansen-. När du installerar statiska eliminatorer på en tryckpress bör följande problem noteras: Utrustningen måste vara jordad, eftersom jordning gör att statisk elektricitet kan ledas in i jorden; den statiska eliminatorn måste också vara jordad, och den bör jordas separat för att säkerställa effektiv statisk eliminering; Statisk elektricitet genereras kontinuerligt, så om möjligt bör statiska eliminatorer installeras vid alla stationer i tryckpressen, inklusive pappersmatningsstationen, olika tryckbearbetningsstationer och pappersmottagningsstationen, för bästa effekt; Effektiviteten av eliminering av statisk elektricitet bör kontrolleras regelbundet för att säkerställa tillförlitligheten hos den statiska eliminatorn.
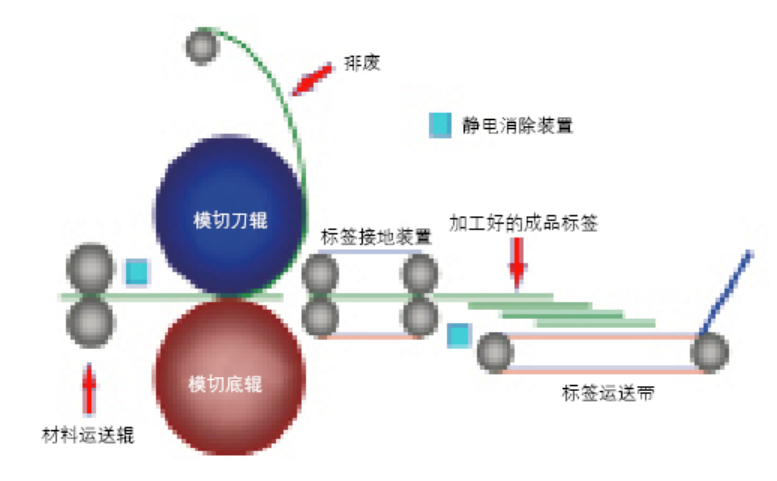 Figur 2 Enheter för skärning och avfallshantering med elektrostatiska behandlingsanordningar installerade. Försiktighetsåtgärder för utskrift på filmlimmaterial01 Korrekt kontroll av tryckspänningen. För periodisk och fram- och återgående pappersmatningsutrustning- är det lätt att kontrollera pappersmatningsspänningen{{4}. Exempel inkluderar Japan Lindetecs B-100 etikettskrivare och 300-typ cylinder-till-cylinderetikettskrivare. Dessa typer av utrustning är tryckmaskiner med konstant-spänning med stabil spänning, vilket inte påverkar utskriftsregistreringen. Men för kontinuerliga pappersmatningsmaskiner-som matar roterande etiketter, såsom flexomaskiner och satellitetikettsutskriftsmaskiner, är det nödvändigt att strikt kontrollera och justera utskriftsspänningen, annars kan felregistrering uppstå. Spänningskontroll på tryckmaskinen inkluderar styrning av både pappersmatningsspänningen och återlindningsspänningen. Dessa måste justeras efter olika typer och materialbredder för att säkerställa normal utskrift.(1) Pappers-Matningsspänningskontroll Korrekt papper-matningsspänning säkerställer korrekt registrering av limfilmsmaterial och förhindrar materialdeformation under utskrift, vilket innebär att materialkanterna inte lutar. Om kanterna på materialet reser sig under utskrift, indikerar det att återlindningsspänningen är för lös eller att konan är felaktigt inställd. Materialet behöver rullas tillbaka och tryckas om. Om upprullningsutrustning inte finns tillgänglig är en tillfällig lösning att installera en klämma på avlindningsaxeln för att förhindra att materialkanterna reser sig. Däremot kan registreringsproblem fortfarande uppstå i det här fallet.(2) Omlindningsspänningskontroll Återlindningsspänningen är också relaterad till utskriftsregistrering och bestämmer hur snyggt de återlindade kanterna är. Om återlindningsspänningen är för låg påverkar det registreringen och orsakar ojämna kanter, vilket skapar svårigheter i efterföljande processer. Om återlindningsspänningen är för hög kan problem som limläckage på materialkanterna, etikettförskjutning eller linerbrott uppstå efter utskrift, vilket påverkar utskriftseffektiviteten. Därför är korrekt återlindningsspänning avgörande, och i allmänhet måste det optimala spänningsvärdet bestämmas genom testning. För etikettmaskiner för kontinuerlig pappersmatning- är det viktigt att kontrollera både pappersmatnings- och återlindningsspänningen. Efter att ha uppnått kvalificerad utskrift för olika typer och bredder av material är det viktigt att sammanfatta och registrera dessa data för att förbättra effektiviteten och säkerställa kvaliteten. Vanligtvis bör återlindningsspänningen vara lika med eller större än avlindningsspänningen, men inte överstiga den dubbla avlindningsspänningen.02Använd lackering istället för laminering Varje filmmaterial har sina unika fysikaliska och kemiska egenskaper, och vissa är inte lämpliga för laminering. Laminering efter tryckning kan förstöra materialets egenskaper. PE-material har en mjuk yta och kan appliceras på krökta eller sfäriska ytor. Vanligt använda lamineringsmaterial är styva BOPP-filmer. När laminerade etiketter kombinerar PE och BOPP ändras deras egenskaper, vilket gör dem olämpliga för applicering på böjda eller sfäriska föremål. Under kombinationen av de två materialen kan problem med spänningsfel uppstå, vilket orsakar etikettdeformation och leder till problem som att lyfta eller lossna under appliceringen. För etiketter med stora ytor och etiketter som appliceras på krökta ytor rekommenderas därför att använda UV-lackering istället för laminering. Lackering skyddar inte bara bläckskiktet utan optimerar också materialets egenskaper för bästa appliceringsprestanda.
03
Det rekommenderas att använda 150 lpi för utskrift av halvtonsetiketter i färg, och 175 lpi rekommenderas inte.
Etiketter lockar i slutändan konsumenternas uppmärksamhet genom hyllanvändning. För tryckt material gäller att ju högre linjeskärmen är, desto tydligare blir bilder och text, men desto mindre bläck används, vilket resulterar i ljusare färger; ju lägre linjeskärmen är, desto mer bläck används, vilket skapar en starkare visuell effekt, men bilderna och texten ser grövre ut.
Linjeskärmnumret är också direkt relaterat till utskriftskvalitet, utskriftsslöseri, precisionen hos utskriftsutrustning och tryckmaterial. En skärm med högre linje kräver jämnare material och mer exakt utrustning; annars kan kvalitetsstandarder inte uppfyllas. En skärm med lägre linje möjliggör mildare förhållanden. Därför är det bästa valet för filmetiketter en halvton i färg på 150 lpi, som tillfredsställer visuella effekter och hylltilltal, säkerställer utskriftskvalitet, håller förbrukningen inom ett rimligt intervall och uppnår ett balanserat helhetsresultat.